 بريد إلكتروني: alice@gemwellgd.com
 عنوان: رقم 8، طريق يويفنغ، منطقة التكنولوجيا العالية، دونغتاي، جيانغسو، الصين. | رقم 109، طريق تشيلين الشرقي، دانينغ، هومن، دونغقوان، قوانغدونغ، الصين
 عربى
 English
 русский
 日本語
 Español
 عربى
 中文简体
 فئة المنتج



وقت التأسيس

منطقة البناء (M²)

عدد الموظفين

الملكية الفكرية
مصنع ناضج يمكنك الاعتماد عليه
 2026-10-12
 مدير المواقع
الإجابة المباشرة: ما الذي يجب أن تتوقعه من ماكينة جدل الأسلاك النحاسية ذات المقطع العرضي يتم الحكم أولاً على ماكينة جدل اÙ
اقرأ المزيد +
2026-10-05
مدير المواقع
ما هي آلة بثق الأسلاك الدقيقة؟ إن آلة بثق الأسلاك الدقيقة عبارة عن خط إنتاج يقوم بإذابة راتينج البوليمر، وتغذيته من خلال Ø
اقرأ المزيد +
2026-09-29
مدير المواقع
سلك الصين 2026 | اختتام ناجح، رحلة جديدة معًا شاهد أبرز الأحداث في Wire China 2026، حيث اجتمع متخصصو الصناعة لعرض تكن
اقرأ المزيد +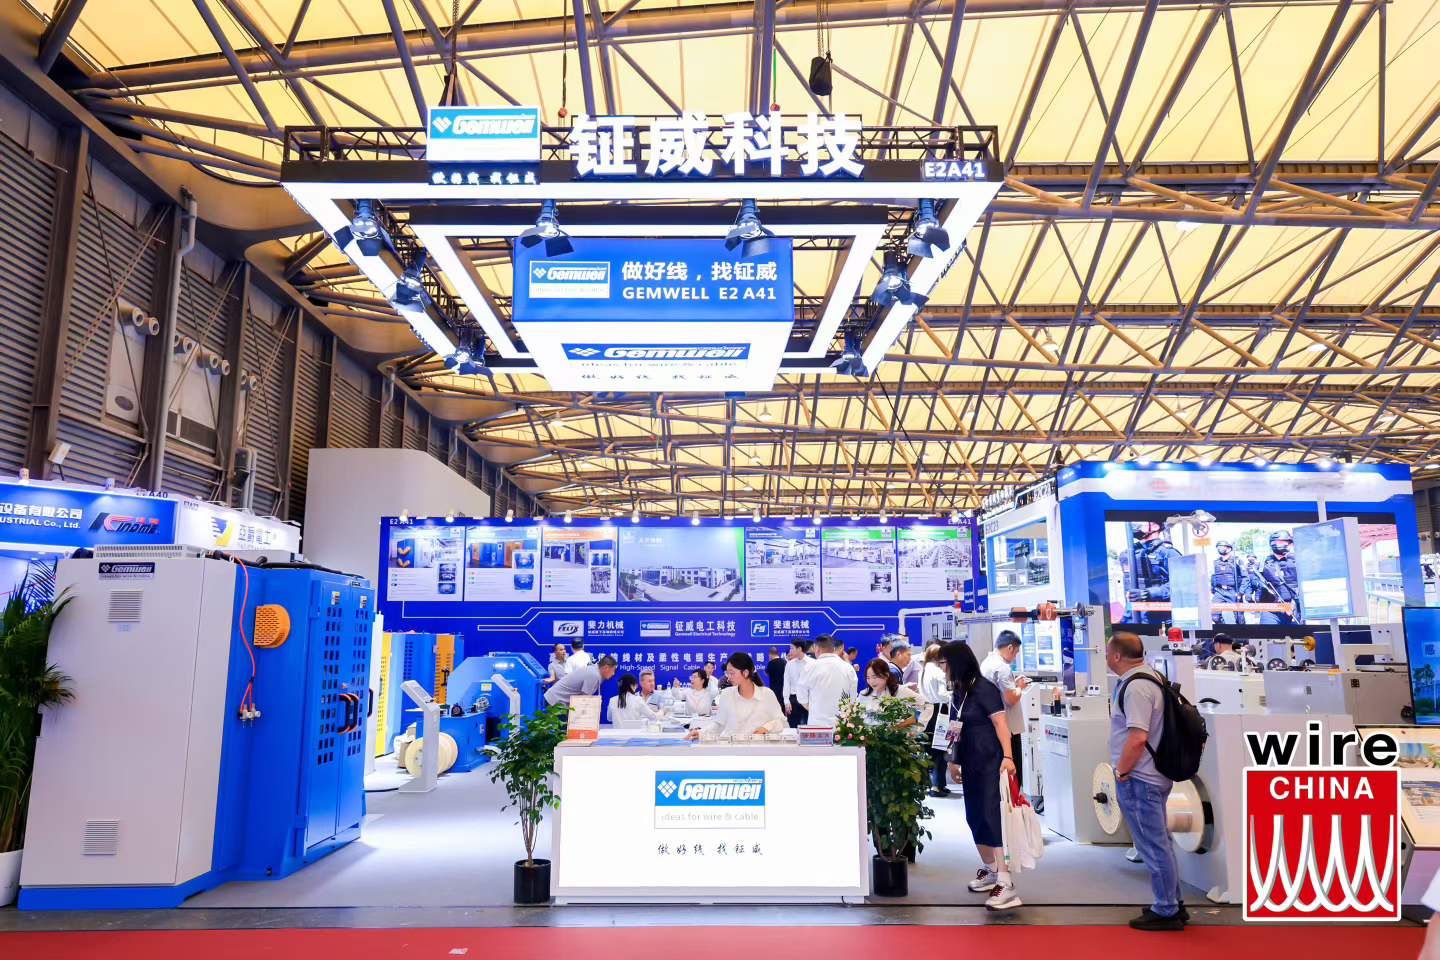
2026-09-28
مدير المواقع
يعد اختيار آلة بثق الكابلات قرارًا يعتمد على بعض الحقائق الصعبة: يجب أن تتوافق الماكينة مع مجموعة المواد الخاصة بك وسرعة خطك
اقرأ المزيد +
2026-09-21
مدير المواقع
.article-section{margin-bottom:40px;font-size:16px;line-height:2;color:#333;}.article-section p{font-size:16px!important;line-height:2;margin-bottom:15px;text-align:left;}.article-section h2{font-size:22px;font-weight:bold;text-al
اقرأ المزيد +
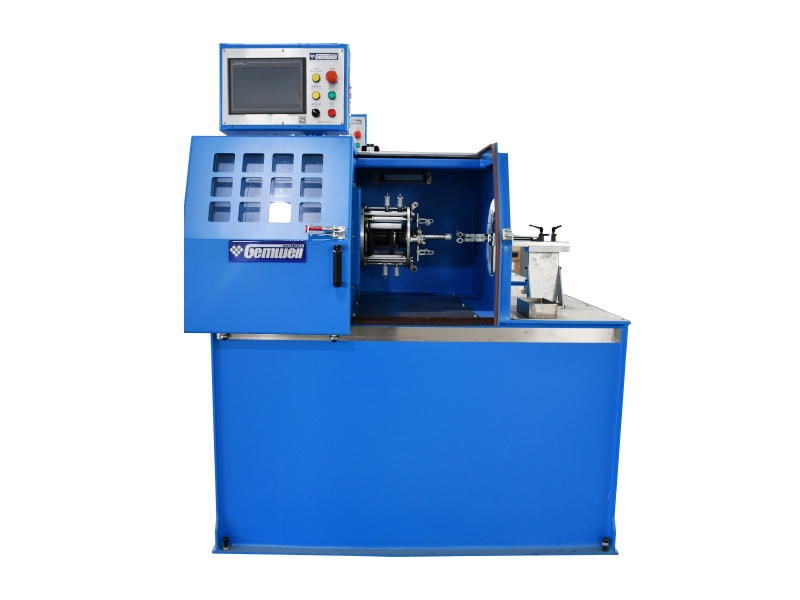
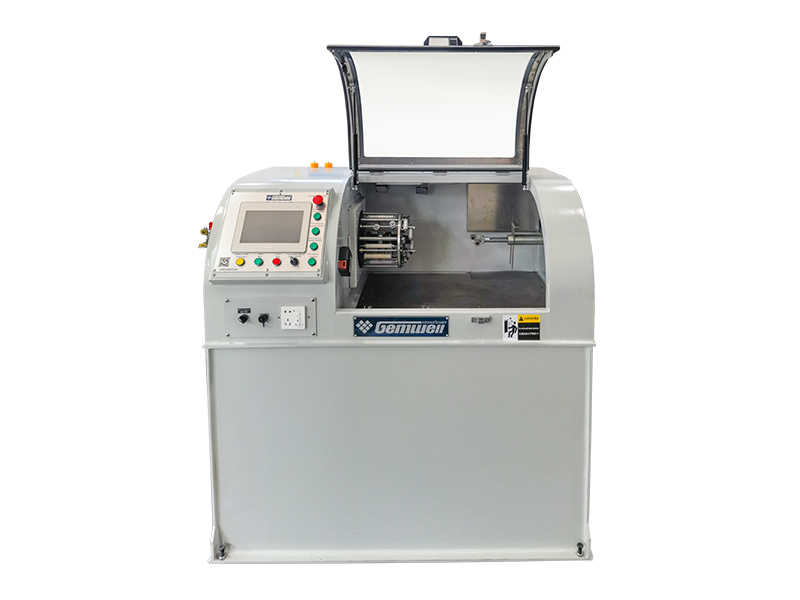
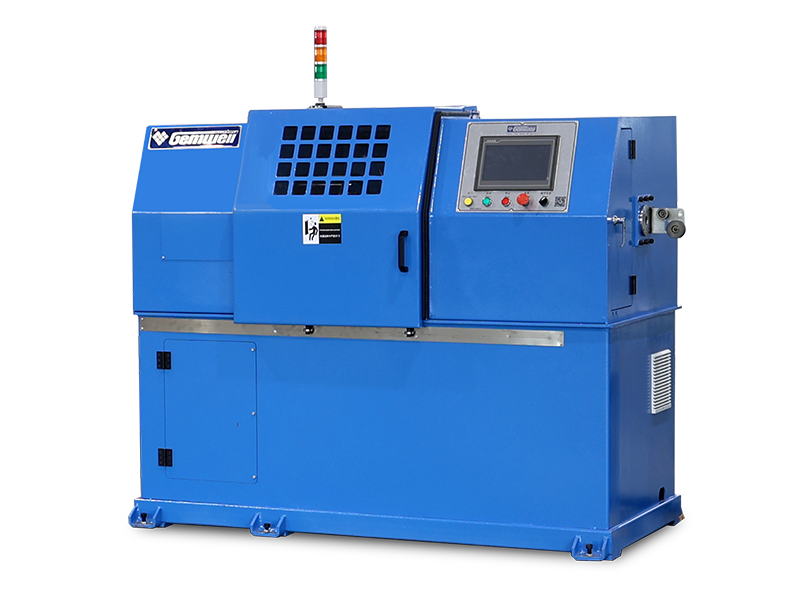
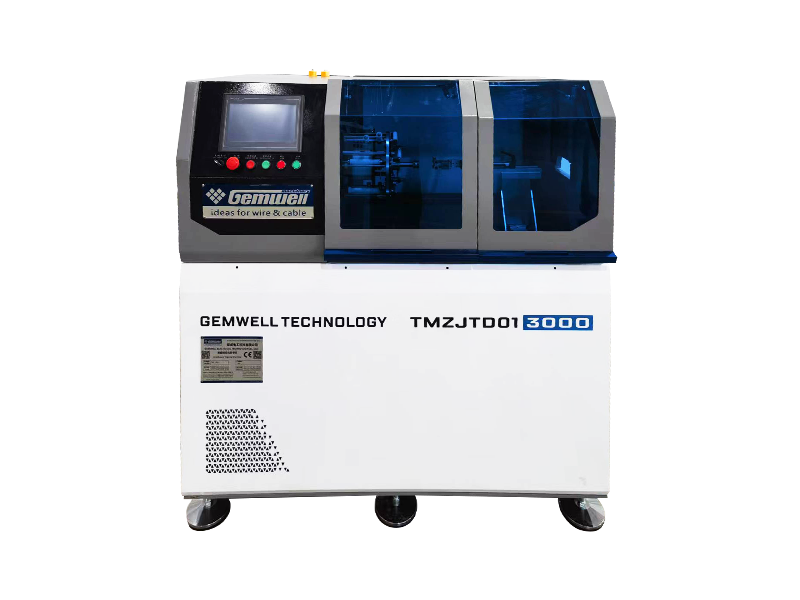
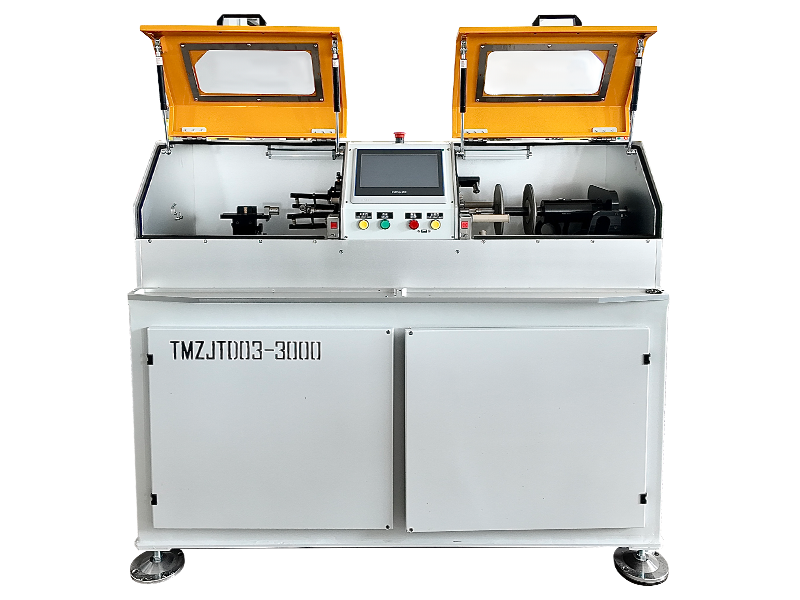
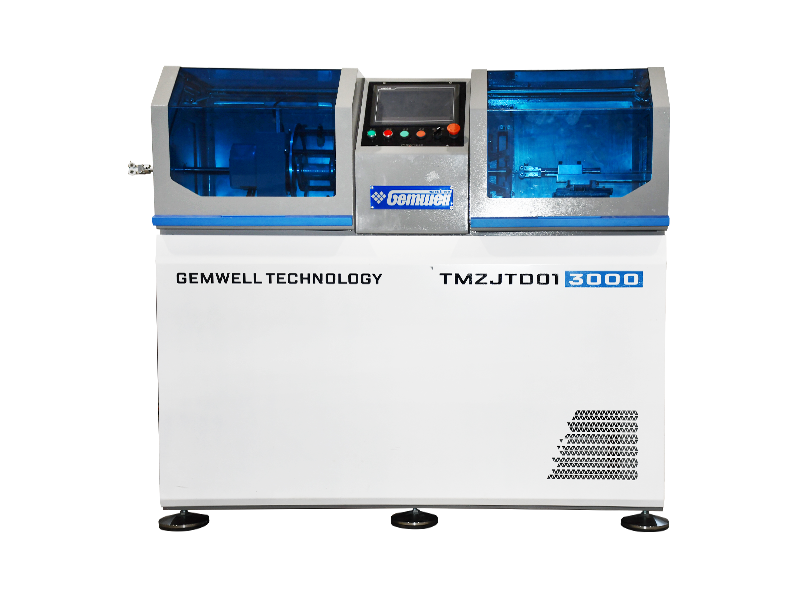
تغطي معدات آلات الأسلاك والكابلات المجموعة الكاملة من تكنولوجيا خطوط الإنتاج المستخدمة لتحويل مدخلات النحاس والألومنيوم والبوليمر الخام إلى موصلات وكابلات جاهزة - أنظمة الدفع والأخذ، وخطوط البثق، وآلات الجديل والتجميع، ومحطات التبريد والفحص. سواء كان الناتج هو بناء الأسلاك، أو تسخير السيارات، أو كابلات التحكم الصناعية، فإن فئة المعدات هذه هي التي تحدد مدى استمرار الشركة المصنعة في الحفاظ على التفاوتات المسموح بها، والتحكم في سرعة الخط، والحفاظ على وقت التوقف عن العمل منخفضًا عبر فترات الإنتاج الطويلة. أي شخص يقوم بتقييم معدات آلات الأسلاك والكابلات عادة ما يزن ثلاثة أشياء في نفس الوقت: كيف تتفاعل مراحل الخط مع بعضها البعض، وكيف تتناقض السرعة مع الدقة، وكيف يتطابق التكوين المحدد مع نطاق المقياس والتطبيق الذي يحتاجه للخدمة.
في شركة GEMWELL Electrical Technology Co., Ltd، يتم عادةً تقسيم خط الإنتاج إلى أربع مراحل عمل تعمل معًا على تحويل بكرة من الأسلاك الخام إلى كابل نهائي: الدفع، والبثق، والتبريد، والأخذ. تحمل كل مرحلة حصة مختلفة من البصمة الإجمالية للخط وزمن الدورة، والحصول على هذا التوازن الصحيح يشكل كلاً من الإنتاجية وتخطيط مساحة الأرضية قبل وقت طويل من النظر إلى سرعة الخط. على سبيل المثال، يميل قسم التبريد القصير جدًا بالنسبة لمخرج البثق إلى أن يصبح عنق الزجاجة الذي يحد من كل شيء في اتجاه مجرى النهر.
لأن البثق والتبريد معًا يشغلان ما يقرب من ثلثي طول الخط النموذجي، قم بالتسوق معدات ماكينات الأسلاك والكابلات عادةً ما يبدأ ما يناسب تخطيط المصنع الحالي بحل توازن البصمة قبل مناقشة أهداف السرعة أو الإنتاج. يعد الخطأ في هذا التسلسل أحد الأسباب الأكثر شيوعًا لضعف أداء الخط الجديد لسعته المقدرة في الأشهر القليلة الأولى من التشغيل.
يؤدي رفع سرعة الخط في مرحلة البثق إلى تقليل الوقت الذي يجب أن يبرد فيه العزل قبل أن يصل إلى بكرة السحب. في تجربة GEMWELL في توريد الخطوط عبر أكثر من 40 دولة، يميل اتساق سمك الجدار إلى الثبات حتى حد معين للسرعة ثم يبدأ في الانجراف بمجرد عدم قدرة حوض التبريد على مواكبة الإنتاجية - ولهذا السبب يجب تحديد حجم طول التبريد وتقييم السرعة معًا بدلاً من التعامل معهما كقرارات منفصلة.
لا يوجد تكوين خط واحد يغطي كل نطاق قياس بشكل جيد. سيستخدم الإعداد المبني حول سلك الإشارة ذو القياس الدقيق بشكل عام براميل طارد أصغر وأحواض تبريد أكثر إحكامًا من تلك المصممة لكابلات الطاقة الأثقل، وعادةً ما يظهر دفع أي من النوعين خارج نافذة المقياس المقصودة أولاً على شكل سعة غير متناسقة أو سمك جدار بدلاً من فشل تام. يوضح الجدول أدناه كيفية تعيين نطاق المقياس عادةً لنوع الخط في الممارسة العامة.
| نطاق قياس الكابل | تطبيق نموذجي | تكوين الخط المشترك |
|---|---|---|
| مقياس دقيق (أقطار الموصلات الصغيرة) | كابل الإشارة والبيانات | خط بثق مدمج، حوض تبريد قصير، التقاط عالي السرعة |
| قياس منتصف | بناء الأسلاك وكابلات التحكم | قذف برغي فردي قياسي مع تبريد متوسط الطول |
| مقياس ثقيل (أقطار موصل كبيرة) | كابلات الطاقة والتسخير الصناعي | قذف أسطوانة أكبر، تبريد ممتد، امتصاص معزز |
نظرًا لأن عدم التطابق بين تصميم المقياس والخط يميل إلى الظهور كمشكلة تتعلق بالجودة وليس كعطل، فمن المفيد التأكد من نطاق المقياس والمواد العازلة والمخرجات المستهدفة معًا قبل الانتهاء من وضع اللمسات النهائية على معدات ماكينات الأسلاك والكابلات النظام. هذا هو نوع التوافق الذي تعمل شركة GEMWELL Electrical Technology Co., Ltd من خلاله مع كل عميل، نظرًا لأن نجاح العميل هو الهدف الذي تقيس الشركة نفسها عليه.
يقوم خط الجديل بلف الأسلاك الفردية حول قلب مركزي في نمط هندسي ثابت، وهو أمر شائع بالنسبة لموصلات الطاقة الأكبر التي تحتاج إلى مرونة يمكن التنبؤ بها وتوزيع التيار. تجمع آلة التجميع بين الأسلاك الدقيقة بشكل أكثر مرونة دون تلك الهندسة الثابتة، والتي تناسب الموصلات المرنة الأصغر المستخدمة في الأسلاك وكابلات التحكم.
ويعتمد الأمر بشكل كبير على طول حوض التبريد وسعة التحمل، وكلاهما يقاس بالمقياس والسرعة المستهدفة. كنقطة بداية تقريبية، عادةً ما تشغل مرحلتا البثق والتبريد معًا أكثر من نصف الطول الإجمالي للخط، لذلك يتم عادةً إنشاء مخططات الأرضية حول هاتين المرحلتين أولاً.
ضمن نطاق محدود، نعم - تم تصميم العديد من الخطوط بمجموعات قوالب وأدوات قابلة للتعديل لتغطية نطاق من أجهزة القياس. يؤدي دفع الخط بعيدًا عن نطاق المقياس الذي تم تصميمه من أجله إلى تقليل جودة الإخراج حتى عندما يستمر تشغيل الجهاز.
عادةً ما تتطلب قوة الشد المنخفضة للألمنيوم والسلوك الحراري المختلف تحكمًا أكثر لطفًا في الشد عند الدفع والسحب، إلى جانب ضبط درجة حرارة البثق. يمكن أيضًا أن تختلف أنماط تآكل الأدوات، ولهذا السبب عادةً ما يتم تحديد مادة الموصل في المقدمة بدلاً من تعديلها بعد إنشاء الخط.
يحتاج العزل إلى قدر محدد من الوقت حتى يصلب بالتساوي بعد البثق. عند السرعة الأعلى، يقضي السلك وقتًا أقل داخل طول حوض تبريد معين، لذلك إذا لم يكن حجم الحوض مناسبًا لهذه السرعة، فقد يتم ضبط العزل بشكل غير متساوٍ ويؤثر على اتساق سمك الجدار.

 مخصص موردو آلات ومعدات تصنيع الأسلاك والكابلات


