بريد إلكتروني: alice@gemwellgd.com
 عنوان: رقم 8، طريق يويفنغ، منطقة التكنولوجيا العالية، دونغتاي، جيانغسو، الصين. | رقم 109، طريق تشيلين الشرقي، دانينغ، هومن، دونغقوان، قوانغدونغ، الصين
 عربى
 English
 русский
 日本語
 Español
 عربى
 中文简体



محتوى
- 1 ما هي آلة بثق الأسلاك الدقيقة؟
- 2 عملية العمل في ست خطوات
- 3 معايير المواصفات التي تحدد الدقة
- 4 آلات البثق الدقيقة حسب نوع المادة
- 5 كيفية اختيار آلة بثق الأسلاك الدقيقة
- 6 مخاطر الشراء وكيفية تجنبها
- 7 ممارسات الصيانة التي تحافظ على دقة الدقة
- 8 الأسئلة المتداولة حول آلات بثق الأسلاك الدقيقة
- 8.1 ما هو التسامح النموذجي لقطر العزل لآلة بثق الأسلاك الدقيقة؟
- 8.2 ما هو الحد الأدنى لقطر السلك الذي يمكن أن تنتجه آلة البثق الدقيقة؟
- 8.3 هل يمكن لآلة بثق دقيقة واحدة التعامل مع مواد متعددة؟
- 8.4 كيف يؤثر انحراف العزل على أداء الكابل؟
- 8.5 ما هي مهلة التسليم النموذجية لخط بثق الأسلاك الدقيق؟
- 8.6 كم من الوقت تدوم آلة بثق الأسلاك الدقيقة؟
- 9 الخط السفلي
ما هي آلة بثق الأسلاك الدقيقة؟
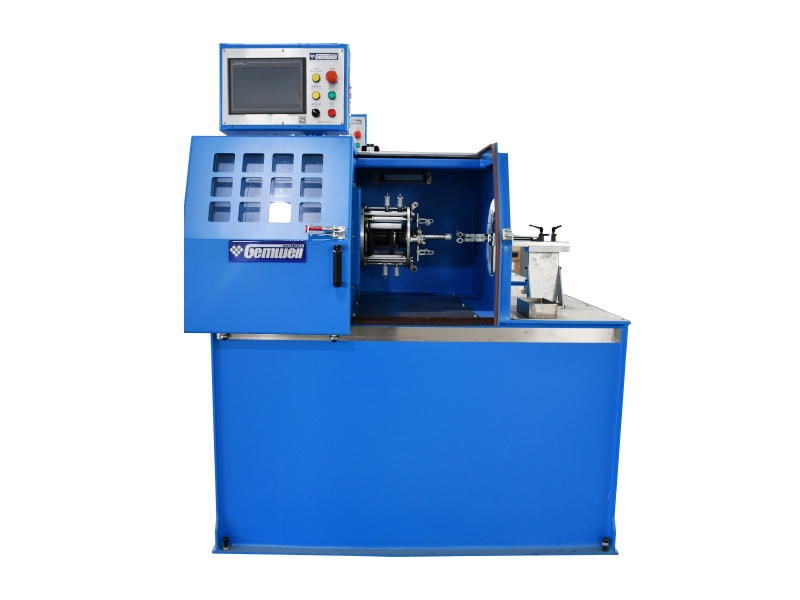
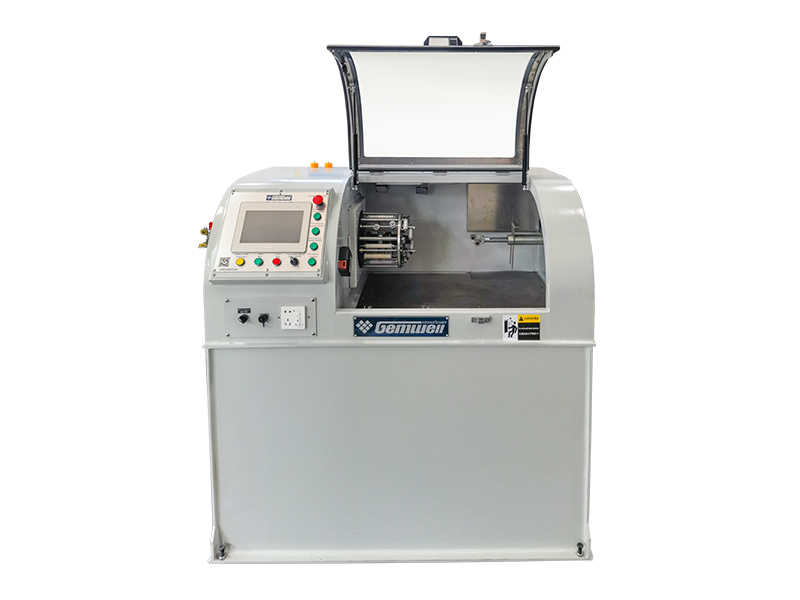
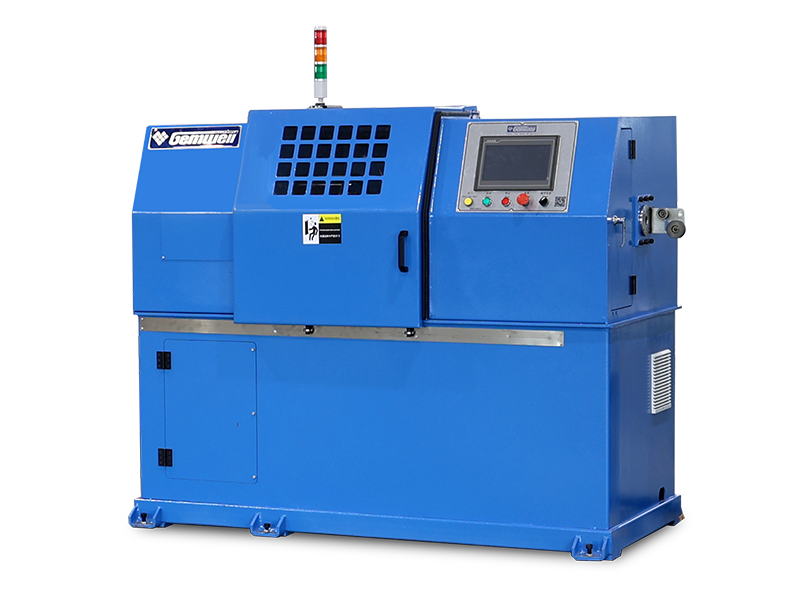
إن آلة بثق الأسلاك الدقيقة عبارة عن خط إنتاج يقوم بإذابة راتينج البوليمر، وتغذيته من خلال رأس متقاطع مُشكل بدقة، وتطبيق طبقة عزل موحدة على الموصل بسرعة يتم التحكم فيها. تحمل الآلة تسامح القطر الخارجي بالداخل ± 0.01 ملم بالنسبة للأسلاك الدقيقة، يحافظ على تركيز العزل أعلاه 95% ، ويعمل بشكل مستمر بسرعات من 30 إلى 400 متر في الدقيقة اعتمادا على البعد الكابل.
المتغيرات الثلاثة التي تحدد الدقة النهائية هي هندسة المسمار، ومحاذاة الرؤوس المتقاطعة، ونظام التغذية المرتدة بقطر الحلقة المغلقة. إذا انحرف أي من هذه الانجرافات، يتغير سمك العزل، وتتغير السعة، ويفشل الكابل في تلبية متطلباته الكهربائية.
يعد البثق الدقيق أمرًا مهمًا للغاية بالنسبة لكابلات البيانات وأسلاك السيارات وكابلات التردد اللاسلكي عالية التردد. في كابل إيثرنت الصناعي، يبلغ اختلاف سُمك العزل فقط 0.02 ملم يمكن تغيير المعاوقة المميزة عن طريق 2-3 أوم ، مما يدفع الكابل خارج النطاق المطلوب عادةً وهو 100±15 أوم. هذا هو السبب في أن آلة بثق الأسلاك الدقيقة غير قابلة للتفاوض عندما تقوم بإنتاج كابلات رقمية أو كابلات إشارة عالية الأداء.
عملية العمل في ست خطوات
إن فهم كيفية عمل خط البثق يساعدك على تشخيص المشكلات واختيار التكوين المناسب للماكينة. هنا هو التسلسل الذي يحكم جودة الإخراج.
- التسخين المسبق للموصل - يتم تسخين موصل النحاس أو الألومنيوم إلى 60-90 درجة مئوية قبل الدخول إلى التقاطع. وهذا يضمن تدفق البوليمر المنصهر حول المعدن دون حدوث صدمة حرارية، مع إزالة الرطوبة السطحية والتلوث أيضًا.
- التلدين المسمار - تدخل كريات البوليمر إلى البرميل ويتم صهرها بواسطة لولب دوار. عادةً ما يستخدم جهاز بثق العزل الدقيق برغيًا بنسبة طول إلى قطر تبلغ 25:1 إلى 28:1 ونسبة ضغط قريبة 3:1 . بالنسبة للأسلاك الدقيقة، يكون قطر المسمار عادة 25-45 ملم ; بالنسبة لكابلات الطاقة الثقيلة، يمكن أن تصل إلى 90 ملم .
- توزيع التدفق المتقاطع - يتحرك البوليمر المنصهر عبر رأس متقاطع يقسم ويعيد توجيه المادة المنصهرة حول الموصل. آلية التمركز هنا تتحكم في التركيز. تستخدم الآلات الدقيقة الجيدة نظام توسيط قابل للتكرار في الداخل 0.01 ملم .
- البثق من خلال القالب - يحدد القالب والطرف القطرين الداخلي والخارجي. تحدد الفجوة بينهما سمك الجدار العازل. ل 0.5 ملم القطر الخارجي النهائي، غالبًا ما يتم ضبط هذه الفجوة عند 0.02-0.04 ملم .
- تحجيم الفراغ والتبريد الأول - بالنسبة للعزل الصلب، يقوم جهاز قياس الفراغ أو حوض التبريد بتثبيت القطر الخارجي على الفور. وهذا مهم بالنسبة للكابلات ذات الجدران الرقيقة حيث يمكن أن ينتفخ البوليمر أو ينهار قبل أن يتصلب.
- قياس القطر والتحكم في الحلقة المغلقة - يقوم مقياس الليزر بقراءة الكابل المبثوق بشكل مستمر. تقوم وحدة التحكم بضبط سرعة المسمار أو سرعة الرفع لتثبيت القطر الخارجي المستهدف. يقوم النظام عالي الدقة بتحديث إشارة التحكم الخاصة به كل مرة 10-20 مللي ثانية .
معايير المواصفات التي تحدد الدقة
إذا كنت تقارن بين الأجهزة من عدة موردين، فاستخدم الجدول المرجعي التالي كخط أساس. هذه هي الأشكال العملية التي تظهر على خطوط الإنتاج التي تقوم بعزل الأسلاك والكابلات.
| نوع الآلة | معالجة درجة الحرارة. | برغي L/D | التحكم في القطر | سرعة الخط النموذجية | نطاق الأسلاك |
|---|---|---|---|---|---|
| بولي كلوريد الفينيل/PE/PP/PU الصلبة | 150-220 درجة مئوية | 25:1 | ± 0.02 ملم | 30-80 م/دقيقة ثقيل، 150-300 م/دقيقة ناعم | 0.3-15 ملم |
| LSZH/XLPE/TPE/تي بي يو | 160-240 درجة مئوية | 26:1 | ± 0.02 ملم | 30-100 م/دقيقة | 0.5-20 ملم |
| FEP/PFA ارتفاع درجة الحرارة | 340-420 درجة مئوية | 28:1 | ± 0.03 ملم | 10-50 م/دقيقة | 0.2-12 ملم |
| الرغوية PE/PP/PU | 140-220 درجة مئوية | 27:1 | ± 0.03 ملم | 50-200 م/دقيقة | 0.4-10 ملم |
للأسلاك الدقيقة تحت 1 ملم القطر النهائي، يجب أن يكون التسامح أكثر إحكامًا ± 0.01-0.015 ملم . والسبب هو أن سمك جدار العزل على هذا السلك غالبًا ما يكون فقط 0.1-0.2 ملم ; انحراف 0.01 ملم يساوي تقريبًا 7% الاختلاف على جدار 0.15 ملم. وهذا يكفي لتغيير السعة وعدم توازن الزوج الملتوي.
آلات البثق الدقيقة حسب نوع المادة
تضع عائلات البوليمر المختلفة متطلبات مختلفة على الطارد. إليك كيفية تغير مواصفات الماكينة مع كل فئة مادة.
آلات بثق العزل الصلبة PVC/PE/PP/PU
تشكل PVC، PE، PP، وPU العمود الفقري لمعظم عزل الأسلاك القياسية. درجة حرارة الذوبان تقع بين 150 درجة مئوية و 220 درجة مئوية . مفتاح الدقة في هذه المواد هو ضغط الذوبان الثابت بدون نبض. يستخدم الطارد الدقيق لهذه الفئة نسبة ضغط لولبية تبلغ 2.5-3.0 ومنطقة قياس تحافظ على ثبات الإخراج.
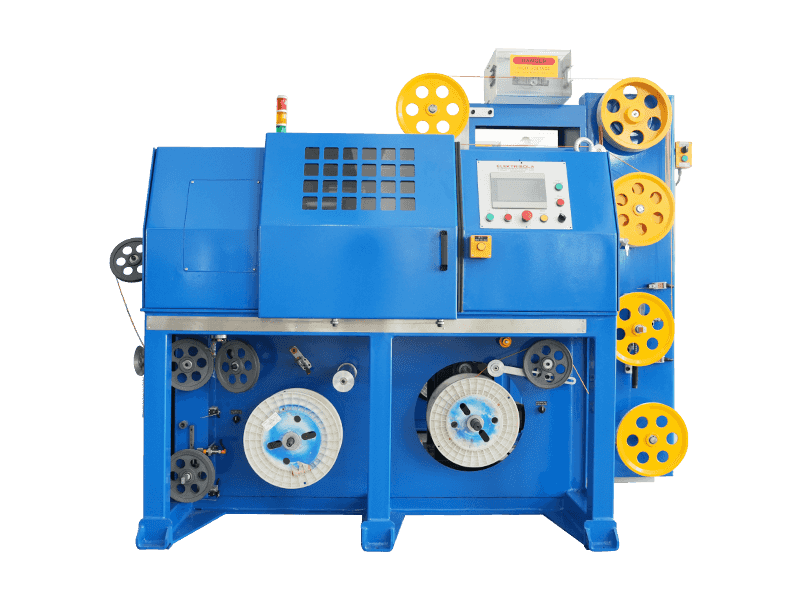
 خط بثق عزل الأسلاك الأساسية للمواد PVC، PE، PP، وPU تم تصميم خط البثق هذا لمواد عزل الأسلاك القياسية مثل PVC، PE، PP، وPU. إنه يعمل عند درجات حرارة ذوبان تتراوح بين 150 درجة مئوية و220 درجة مئوية مع نسبة ضغط لولبية تبلغ 2.5-3.0، مما يضمن إخراجًا ثابتًا للعزل الإلكتروني وعزل سلك الإشارة. عرض المنتج →
ماكينات بثق العزل LSZH/XLPE/TPE/TPU
توفر هذه المواد خصائص خالية من الهالوجين منخفضة الدخان أو مترابطة أو عالية المرونة. نطاق المعالجة هو 160-240 درجة مئوية . يحتاج XLPE إلى ربط متقاطع في اتجاه مجرى النهر، وبالتالي فإن الطارد يتعامل مع الذوبان شبه البلوري. تعتبر مركبات LSZH مادة كاشطة وتسرع من تآكل المسمار ما لم يتم تقوية المسمار والبرميل أعلاه 55-60 إتش آر سي .
خط بثق العزل لمركبات LSZH، XLPE، TPE، وTPU يتعامل هذا الخط مع المواد الكاشطة أو ذات الروابط المتقاطعة مثل LSZH، XLPE، TPE، وTPU. إنه يتميز بمسامير وبراميل صلبة أعلى من 55-60 إتش آر سي لمقاومة التآكل، ويحافظ على ضغط الذوبان المستقر لمنع التحلل والعيوب السطحية. عرض المنتج → FEP/PFA بثق العزل بدرجة الحرارة العالية
يذوب FEP وPFA عند 340-420 درجة مئوية . تتطلب درجة الحرارة هذه وجود برميل ومسمار مقاومين للتآكل، وغالبًا ما يكونان مطليين بالنيكل أو مطليين بأكسيد الزركونيوم. تطلق هذه المواد أيضًا غاز فلوريد الهيدروجين عند درجة حرارة الذوبان، لذلك يجب أن يحتوي الخط على نظام عادم وقوالب مقاومة للأحماض. يجب أن يبقى التسامح مع درجة حرارة منطقة البرميل في الداخل ±2 درجة مئوية لتجنب تحلل البوليمر.
خط بثق العزل الحراري العالي لـ FEP، PFA، ETFE، PEEK، وPA يقوم خط البثق هذا بمعالجة البوليمرات عالية الأداء مثل FEP وPFA عند درجات حرارة تصل إلى 420 درجة مئوية. ويستخدم مكونات مقاومة للتآكل مثل GH113 أو Hastelloy C276 لمقاومة الذوبان العنيف، مما يضمن التحكم الدقيق في درجة الحرارة ضمن ±1-2 درجة مئوية للحصول على جودة عزل متسقة. عرض المنتج → الطارد الرغوي PE/PP/PU
يتم استخدام العزل الرغوي في الكابلات المحورية وكابلات الترددات اللاسلكية لخفض ثابت العزل الكهربائي. تقوم العملية بحقن عامل نفخ كيميائي في المصهور. التحكم الدقيق في معدل حقن الغاز ودرجة حرارة الذوبان يحدد توزيع حجم الخلية. يجب أن يحافظ الطارد الرغوي على ضغط الذوبان ثابتًا في الداخل ±1 بار لأن تغيرات الضغط الصغيرة تغير بشكل مباشر كثافة الرغوة.
مخاطر الشراء وكيفية تجنبها
تعتبر معدات البثق الدقيقة استثمارًا طويل الأجل. فيما يلي المخاطر الأكثر شيوعًا التي يواجهها المشترون، والفحوصات العملية التي تمنعها.
- محاذاة رأس القالب غير مضمونة - إذا لم يكن من الممكن ضبط توسيط التقاطع بشكل متكرر، فسيكون العزل خارج المركز. اطلب من المورد الحصول على تقرير اختبار التركيز على نموذج التقاطع المحدد. يجب أن يحافظ التقاطع الجيد على التركيز في الداخل 0.02 ملم بعد إعادة التمركز.
- المسمار يرتدي بشكل أسرع من المتوقع - يؤدي التآكل إلى زيادة خلوص المسمار إلى البرميل، مما يقلل من اتساق الإخراج. اقتباس العديد من الموردين 5-8 سنوات من عمر الخدمة، ولكن مع LSZH الكاشطة أو المركبات المملوءة بالميكا التي يمكن أن تنخفض إلى 2-3 سنوات .
- تتحلل أشرطة السخان بسرعة - يعتمد التحكم في درجة الحرارة على جودة شريط السخان. في حالة ارتفاع درجة حرارة الأربطة أو قصرها، يزداد الاختلاف في درجة حرارة المنطقة، ويصبح العزل غير مكتمل. تستخدم الآلات الجيدة أشرطة تسخين من الفولاذ المقاوم للصدأ أو ما يعادلها.
- سعة التبريد قصيرة جدًا بالنسبة للخطوط عالية السرعة - في 200 م/دقيقة ، يجب أن يزيل حوض التبريد المزيد من الحرارة. إذا كان الحوض قصيرًا جدًا، يخرج الكابل قبل أن يستقر قطره. اطلب طول حوض التبريد بالنسبة لسرعة الخط القصوى.
- لا يقدم المورد أي تدريب على العمليات - بدون التدريب على التشغيل والوصفات، يقضي فريق الإنتاج الخاص بك أشهرًا إضافية في التعلم عن طريق التجربة والخطأ. اختر موردًا يمكنه تدريب موظفيك على أكمل وجه، وليس فقط الضوابط الأساسية.
ممارسات الصيانة التي تحافظ على دقة الدقة
لا تقتصر الدقة على تصميم الماكينة فحسب؛ ذلك يعتمد على الصيانة الوقائية المستمرة. اتبع الجدول أدناه لحماية استثمارك.
| التردد | العمل | لماذا يهم؟ |
|---|---|---|
| تغيير التحول | قم بتنظيف الرأس المتقاطع وفحص القالب بحثًا عن بقايا البوليمر | تسبب بقايا البوليمر المحروقة عيوبًا سطحية واختلافًا في الأبعاد |
| أسبوعيا | فحص المسمار للودائع. تحقق من السحب الحالي لشريط السخان | يؤدي تغير المسمار المتسخ إلى ذوبان ثبات الضغط، مما يتسبب في اختلاف قطر النبض |
| شهريا | قم بمعايرة مقياس الليزر وتحقق من التمركز باستخدام سلك اختبار | محاذاة مستشعر تبديل الاهتزاز والتآكل، مما يعطي ردود فعل غير دقيقة للقطر |
| ربع سنوية | استبدال زيت علبة التروس. فحص الخلوص الشعاعي من المسمار إلى البرميل | ارتداء أبعد من ذلك 0.05 ملم يؤدي إلى إنتاج غير متناسق وتلف البرميل |
| سنويا | أعد اعتماد الخط بأكمله، بما في ذلك الكابستان القابلة للسحب وشد السحب | إن انزلاق الكابستان هو سبب خفي لانحراف الأبعاد |
اتبع إجراءات التشغيل الصحيحة و محتوى تشغيل آلة البثق وصيانتها وإصلاحها للحصول على أقصى استفادة من خطك. يمكن للآلة التي تتلقى الرعاية الوقائية أن تحمل مواصفات التحمل الخاصة بها 10-15 سنة . للتعرف على أفضل ممارسات ضبط العمليات، راجع أيضًا كيفية استخدام الطارد بشكل صحيح .
الأسئلة المتداولة حول آلات بثق الأسلاك الدقيقة
ما هو التسامح النموذجي لقطر العزل لآلة بثق الأسلاك الدقيقة؟
لأقطار الكابل تحت 2 ملم ، التسامح القطر الخارجي يجلس في ±0.015-0.02 ملم . ل 2-10 ملم الكابلات، والتسامح يتسع ل ± 0.03-0.05 ملم . تدعي بعض الآلات المتطورة ± 0.01 ملم للأسلاك الدقيقة، ولكن ذلك يتطلب ظروفًا بيئية مستقرة ونظامًا موثوقًا للتحكم في قطر الحلقة المغلقة.
ما هو الحد الأدنى لقطر السلك الذي يمكن أن تنتجه آلة البثق الدقيقة؟
يعتمد الحد الأدنى للقطر النهائي على مجموعة الرؤوس والقالب. يمكن للآلة الدقيقة المصممة للأسلاك الدقيقة أن تنتج أقطارًا خارجية صغيرة مثل 0.15-0.3 ملم . للذهاب أدناه 0.15 ملم ، أنت بحاجة إلى جهاز بثق صغير بقطر لولبي يبلغ 12-16 ملم .
هل يمكن لآلة بثق دقيقة واحدة التعامل مع مواد متعددة؟
يمكن ذلك، ولكن بحدود. قد يتشارك PVC وPE في برغي واحد. يتطلب FEP/PFA برميلًا مقاومًا للتآكل ومسمارًا مختلفًا. LSZH و XLPE يجلسان في المنتصف. يقدم العديد من الموردين مجموعات براغي قابلة للتبديل، ولكن التغيير الكامل يتطلب غالبًا 4-8 ساعات بما في ذلك التدفئة والتطهير واستبدال القالب.
كيف يؤثر انحراف العزل على أداء الكابل؟
يغير العزل خارج المركز توزيع السعة عبر المقطع العرضي للكابل. بالنسبة لكابل البيانات، يؤدي ذلك إلى زيادة التداخل وتقليل إرسال الإشارة. بالنسبة لكابل الطاقة، يقلل الانحراف المركزي من قدرة جهد الانهيار. حد القبول العملي لأجهزة البثق الصناعية الدقيقة هو الانحراف أدناه 5% أي أن الفرق بين الجوانب الرقيقة والسميكة للجدار أقل من 5% من السمك الاسمي.
ما هي مهلة التسليم النموذجية لخط بثق الأسلاك الدقيق؟
اعتمادًا على التكوين وحمل إنتاج المورد، يمكن شحن خط الطارد ذو القطعة الواحدة 45-60 يوما . يمكن أن يستغرق الأمر خطوطًا مخصصة ذات رأس متقاطع متخصص 90-120 يوما . قم بتأكيد المهلة الزمنية قبل تقديم طلب الشراء حتى تتمكن من التخطيط لزيادة إنتاجك.
كم من الوقت تدوم آلة بثق الأسلاك الدقيقة؟
الإطار الميكانيكي يمكن أن يستمر 20-30 سنة . يعد المسمار والبرميل من مكونات التآكل وعادةً ما يدومان 5-8 سنوات بمواد كاشطة، أو 10-12 سنة مع تلك غير الكاشطة مثل PVC. عادةً ما تحتاج أشرطة السخان وأنظمة الاستشعار إلى الاستبدال كل يوم 3-5 سنوات .
الخط السفلي
تعتمد دقة عزل الأسلاك بشكل مباشر على تصميم المسمار الخاص بالماكينة، ودقة تمركز الرؤوس المتقاطعة، والتحكم في الحلقة المغلقة. إن اختيار الماكينة التي تتوافق مع أنواع المواد الخاصة بك ونطاق القطر، ثم صيانتها وفقًا لجدول زمني صارم، هو ما يضمن عائدًا على الاستثمار على المدى الطويل.
إذا كنت تقوم بإنتاج كابلات بيانات السيارات، أو كابلات Ethernet الصناعية، أو كابلات الشبكة، أو كابلات الإشارة عالية التردد، فإن آلة بثق الأسلاك الدقيقة هي أساس جودة منتجك. ابحث عن مورد يمكنه توثيق معايير التسامح، وتوفير وصفات العمليات، وتسليم قطع الغيار باستمرار. المورد الذي يعرض لك أرقامًا ثابتة بشأن التركيز والتحكم في القطر هو المورد الذي يستحق الاهتمام.