بريد إلكتروني: alice@gemwellgd.com
 عنوان: رقم 8، طريق يويفنغ، منطقة التكنولوجيا العالية، دونغتاي، جيانغسو، الصين. | رقم 109، طريق تشيلين الشرقي، دانينغ، هومن، دونغقوان، قوانغدونغ، الصين
 عربى
 English
 русский
 日本語
 Español
 عربى
 中文简体



محتوى
- 1 ما الذي تفعله آلة بثق الكابلات فعليًا في خط الإنتاج الخاص بك؟
- 2 كيفية الاختيار بين آلات العزل وآلات بثق الغلاف
- 3 المواصفات الفنية التي تحدد الأداء في العالم الحقيقي
- 4 كيف يؤثر اختيار المواد على معلمات البثق
- 5 عيوب بثق الكابلات الشائعة وأسبابها الجذرية
- 6 أفضل ممارسات الصيانة والتشغيل للطاردين
- 7 الأسئلة المتداولة حول آلات بثق الكابلات
- 7.1 ما هو الفرق بين آلة بثق الكابلات وآلة سحب الأسلاك؟
- 7.2 ما هو أفضل تصميم لولبي لخط بثق الكابلات متعدد المواد؟
- 7.3 كيف يمكنني حساب معدل الإنتاج لآلة بثق الكابلات؟
- 7.4 هل يمكن لطارد واحد أن يصنع كلا من العزل والغمد؟
- 7.5 ما هو الانحراف ولماذا يهم في قذف الكابلات؟
- 7.6 كم مرة يجب علي استبدال المسمار في الطارد؟
- 8 كيف تؤثر فترة الاسترداد على اختيار الطارد؟
- 9 ما يجب التحقق منه عند شراء آلة بثق الكابلات المستعملة أو المجددة
- 10 التوصية النهائية لاستثمارك في آلة بثق الكابلات
يعد اختيار آلة بثق الكابلات قرارًا يعتمد على بعض الحقائق الصعبة: يجب أن تتوافق الماكينة مع مجموعة المواد الخاصة بك وسرعة خطك وميزانية التسامح الخاصة بك. الاستنتاج الأول هو أن جهاز البثق العام هو التزام وليس أصلاً. قد تواجه الآلة التي تعمل بالـ PVC جيدًا مع FEP، وقد لا ينتج الخط عالي السرعة لكابلات الشبكة التحكم المطلوب في القطر لكابلات بيانات السيارات. لذا، قبل أن تنظر إلى الكتالوجات، تحتاج إلى تحديد عائلة الكابلات التي تخطط لتصنيعها بالضبط والعيوب التي لا يمكنك تحملها على الإطلاق. توفر هذه الخطوة الواحدة أموالًا أكثر من أي خصم على الجهاز نفسه.
غالبًا ما يتساءل مصنعو الأسلاك والكابلات عما إذا كان أحدث طراز من أجهزة الطارد يستحق الاستثمار. الجواب العملي هو: نعم، إذا كنت بحاجة إلى قدر أكبر من التحمل، أو سرعة أعلى، أو خردة أقل. لا، إذا كنت بالفعل ضمن المواصفات وكان عنق الزجاجة الخاص بك هو المصب. تكمن القيمة الحقيقية لآلة بثق الكابلات الحديثة في مدى ثباتها في الحفاظ على العزل أو قطر الغلاف والتركيز على مدار فترة عمل مدتها ثماني ساعات، وليس في السرعة القصوى الموضحة في الكتيب.
ما الذي تفعله آلة بثق الكابلات فعليًا في خط الإنتاج الخاص بك؟
آلة بثق الكابلات هي قلب خط تصنيع الأسلاك والكابلات. فهو يغذي كريات البوليمر من خلال برميل ساخن، ويصهرها، ويدفع المادة المنصهرة حول موصل واحد لتشكيل الطبقة العازلة. على خط منفصل، ينطبق نفس المبدأ على الغلاف الخارجي الذي يحمي الكابل من الحرارة والتآكل والرطوبة.
المكونات الرئيسية متسقة عبر معظم الأجهزة: أ قادوس الذي يقيس الكريات، أ المسمار الذي يقوم بتوليد الذوبان والضغط، أ برميل مع مناطق التدفئة، أ crosshead حيث يمر الموصل ويستقبل الذوبان، أ حوض التبريد الذي يحدد البوليمر، و كابستان الذي يسحب الكابل بسرعة يمكن التحكم فيها. التنسيق بين سرعة اللولب وسرعة الكابستان يحدد سمك الجدار والقطر النهائي.
لإلقاء نظرة أعمق على كيفية عمل هذه الأجزاء معًا، يمكنك قراءة التفاصيل الفنية لمكونات الطارد من مقالتنا عن تكوين آلات البثق . تشرح هذه المقالة كيف أن التآكل أثناء الرحلة اللولبية أو التقاطع البالي يقلل من التحكم في القطر بطريقة يسهل التغاضي عنها ولكن تجاهلها مكلف.
كيفية الاختيار بين آلات العزل وآلات بثق الغلاف
عادةً ما يكون القرار الأول هو ما إذا كنت بحاجة إلى جهاز بثق عازل، أو جهاز بثق غمد، أو كليهما. يشترك نوعا الماكينة في نفس البنية الأساسية، لكنهما يختلفان في تصميم المسمار، ونطاق درجة حرارة البرميل، وطريقة التعامل مع الكابل.
تقوم أجهزة بثق العزل عادةً بمعالجة الأسلاك الدقيقة وتتطلب سماكة جدار أكثر دقة لأن الطبقة العازلة رقيقة وتعتمد سعة الكابل على المسافة بين الموصل والدرع. من ناحية أخرى، تقوم آلات بثق الغلاف بدفع طبقة أكثر سمكًا من المادة فوق قلب الكابل الذي يحتوي بالفعل على موصلات متعددة. التسامح أكثر تسامحا، ولكن الإنتاجية عادة ما تكون أعلى.
| المعلمة | بثق العزل | غمد النتوء |
|---|---|---|
| نطاق سمك الجدار | 0.05 إلى 1.5 ملم | 0.5 إلى 5 ملم |
| سرعة الخط النموذجية | 50 إلى 400 م/دقيقة | 20 إلى 200 م/دقيقة |
| المواد المشتركة | PVC، PE، PP، PU، FEP، PFA، LSZH | PVC، PE، LSZH، XLPE، TPE، TPU، السيليكون |
| التسامح الرئيسي | انحراف القطر ±0.02 مم | انحراف القطر ±0.15 ملم |
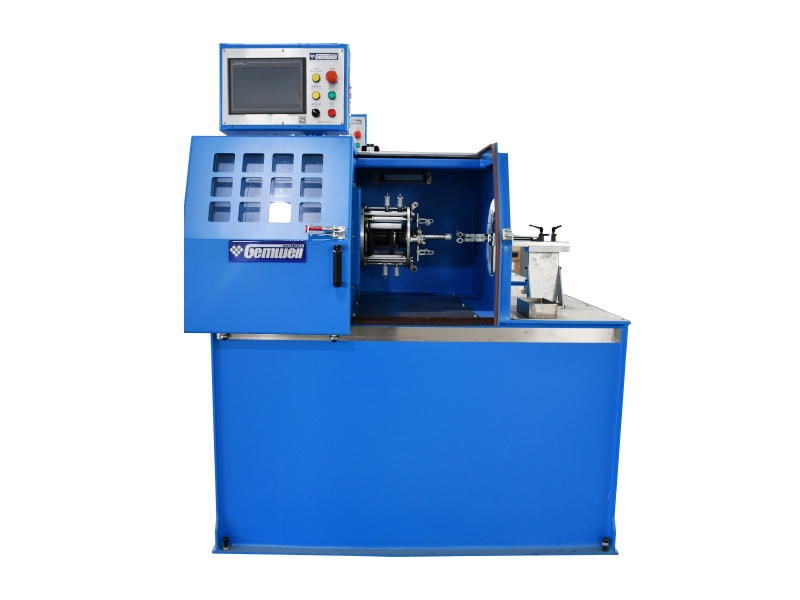
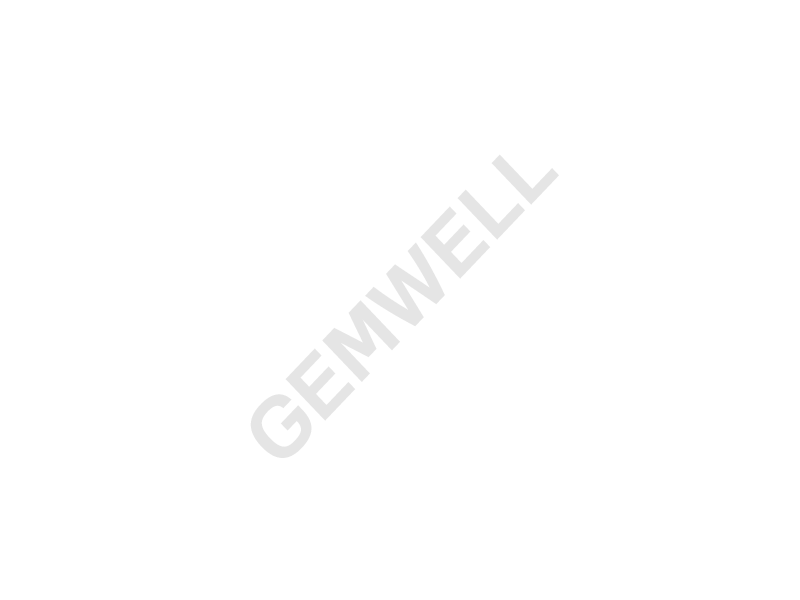 خط بثق الغلاف PVC/PE/PP/PU آلة بثق الغلاف PVC/PE/PP/PU هي عبارة عن معدات غير قياسية مع التخصيص. نموذج الماكينة الرئيسية عمومًا هو 70-150 مم، والذي يستخدم بشكل شائع في صناعة الأسلاك... عرض المنتج →
إذا كنت تقوم بتصنيع كابلات الشبكة أو كابلات بيانات السيارات، فمن المؤكد أنك تحتاج إلى خط العزل أولاً بالإضافة إلى خط غمد منفصل. إذا كنت تقوم بتصنيع سلك توصيل بسيط، فقد يكون جهاز بثق مزدوج الغرض كافيًا، لكن التغيير يستغرق عدة ساعات ويجبرك على إيقاف الإنتاج.
المواصفات الفنية التي تحدد الأداء في العالم الحقيقي
إن النظر إلى ورقة المواصفات ليس كافيًا؛ عليك أن تعرف الأرقام التي تؤثر فعليًا على منتجك. قطر المسمار ونسبة L/D يقودان الإنتاجية وجودة الذوبان. يعد اللولب مقاس 60 مم بنسبة 25:1 L/D أمرًا شائعًا في خطوط العزل متوسطة الحجم. يُعد خرج الطارد بالكجم/الساعة نقطة بداية، ولكن القيد الحقيقي هو سرعة الخط التي يمكنك تحقيقها مع الحفاظ على سمك الجدار المستهدف.
يعد التحكم في منطقة درجة الحرارة عاملاً حاسماً آخر. يحتاج جهاز البثق القياسي للـ PVC إلى درجة حرارة البرميل من حوالي 140 درجة مئوية إلى 180 درجة مئوية. FEP يتطلب 300 درجة مئوية إلى 360 درجة مئوية، والسيليكون يتطلب تصميم لولبي خاص. إذا لم يتمكن جهازك من الوصول إلى 350 درجة مئوية والاحتفاظ بها بدقة ±5 درجة مئوية، فستحصل على جودة ذوبان رديئة وإيقاف تشغيل متكرر.
يعتمد التحكم في القطر والتركيز على نظام القياس. تستخدم الآلات الحديثة أجهزة قياس ليزر بدقة 0.001 ملم وزمن استجابة يصل إلى 50 مللي ثانية أو أسرع. أ انحراف ± 0.02 مم على طبقة عازلة 0.4 مم يعني الفرق بين التمرير والخردة. بالنسبة لتطبيقات الترددات العالية أو تطبيقات كابلات البيانات، تعتبر اللامركزية أكثر أهمية. يجب أن يكون التقاطع قابلاً للتعديل بحيث يمكنك تحقيق حد أدنى من الانحراف المركزي أقل من 2%.
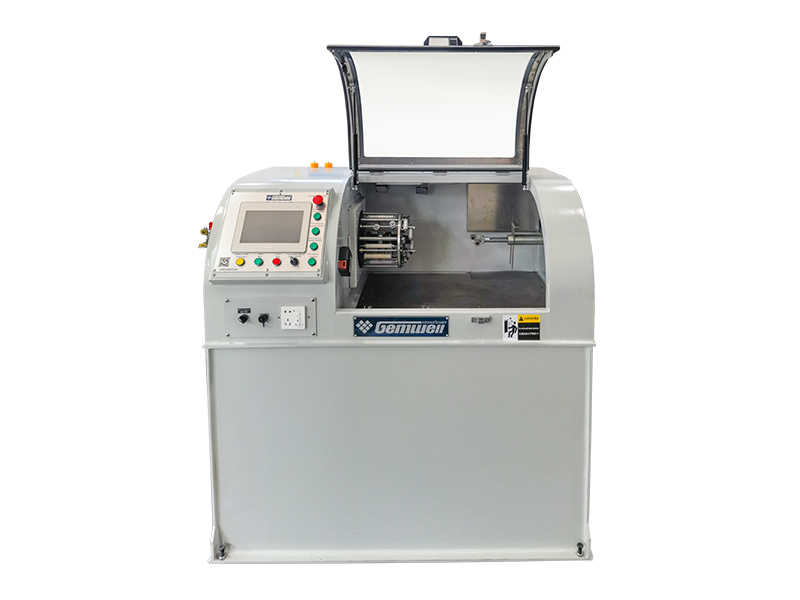
عندما يتطلب التطبيق خط عزل أساسي صلب باستخدام PVC، PE، PP، أو PU، يجب تكوين الطارد لتلك المواد من البداية. تقدم Gemwell طاردًا مخصصًا لعزل الأسلاك والكابلات ذات القلب الصلب مصممًا لهذه البوليمرات، مما يتجنب التنازل عن الماكينة العالمية.
خط بثق الأسلاك العازلة PVC/PE/PP/PU خط بثق الأسلاك العازلة PVC/PE/PP/PU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... عرض المنتج → كيف يؤثر اختيار المواد على معلمات البثق
يحدد البوليمر الذي تختاره درجة حرارة البرميل وتصميم المسمار وسرعة التبريد. إنه ليس سيناريو بسيط لآلة واحدة لكل شيء.
PVC متسامح ويعمل في درجات حرارة معتدلة. يعتبر PE وPP أسهل على المسمار ولكنهما يتطلبان تبريدًا دقيقًا لمنع الانكماش. يضيف PU مقاومة للتآكل ولكنه حساس للرطوبة. FEP وPFA عبارة عن لدائن حرارية عالية الحرارة تستخدم في أسلاك السباق والفضاء وكابلات البيانات عالية السرعة؛ إنهم يتطلبون برميلًا ومسمارًا مصنوعين من سبيكة مقاومة للتآكل واستثمارًا كبيرًا في التحكم في درجة الحرارة. تُستخدم مركبات LSZH في الكابلات منخفضة الدخان والخالية من الهالوجين، ولكنها شديدة اللزوجة وتحتاج إلى لولب ذو نسبة ضغط أكبر.
على سبيل المثال، أ FEP/PFA آلة بثق عزل الأسلاك الأساسية ذات درجة الحرارة العالية يعمل عادة عند درجة حرارة المنطقة الرئيسية 330 درجة مئوية، مع سرعة لولبية تتراوح من 30 إلى 80 دورة في الدقيقة. غالبًا ما تكون سرعة الخط أقل من PVC نظرًا لاختلاف تدفق البوليمر، لكن العزل الناتج له خصائص عازلة ممتازة.
إذا كانت خريطة طريق منتجك تتضمن كابلات ذات درجة حرارة عالية أو عالية التردد، فأنت بحاجة إلى جهاز يمكنه التعامل مع نطاق درجة الحرارة بالكامل. تم تصميم آلة بثق الأسلاك المعزولة FEP/PFA من Gemwell خصيصًا لهذه المواد، مع مكونات من السبائك وهندسة لولبية متخصصة.
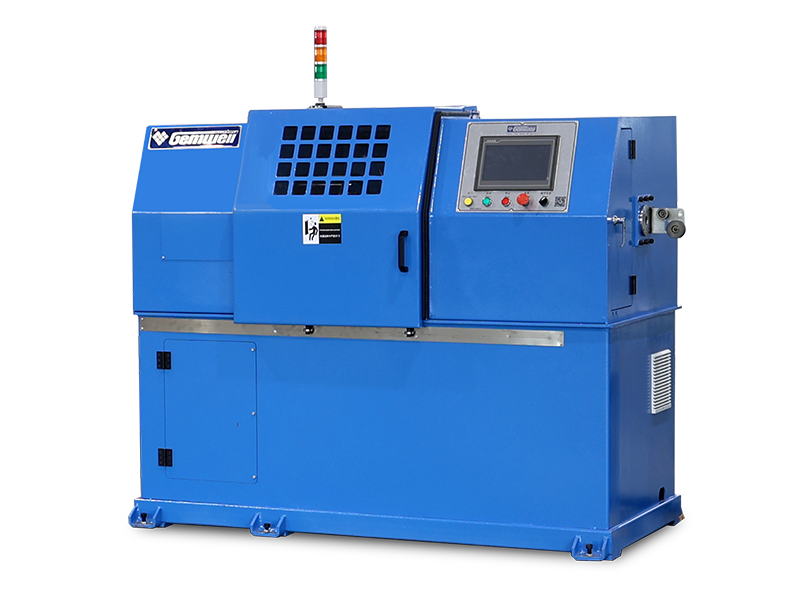
خط بثق السلك العازل FEP/PFA/ETFE/PEEK/PA خط بثق الأسلاك العازلة ذات درجة الحرارة العالية FEP/PFA/ETFE/PEEK/PA عبارة عن معدات غير قياسية مع التخصيص. النموذج الرئيسي عموما 20-50 ملم. أنا ... عرض المنتج → عيوب بثق الكابلات الشائعة وأسبابها الجذرية
عندما يبدأ الخط في إنتاج كابل سيئ، نادرًا ما تكون المشكلة في الجهاز وحده. توضح القائمة التالية عيوب البثق الأكثر شيوعًا ومكان البحث عنها أولاً.
- تقلب القطر - يشير هذا إلى عدم تطابق السرعة بين الكابستان والطارد، أو رحلة لولبية مهترئة تسمح بنبضات الضغط.
- الفقاعات أو المسامية – الرطوبة في الكريات هي السبب المعتاد. تحقق من مجففات القادوس وفتحة التهوية.
- الانحراف أو العزل خارج المركز - لا يتمركز الموصل في التقاطع. غالبًا ما يحدث هذا بسبب وجود دليل مهترئ أو قالب تالف.
- التصاق ضعيف بالموصل - الموصل بارد جدًا، أو أن البوليمر غير منصهر بدرجة كافية. ويمكن أن يأتي أيضًا من التلوث بالنحاس.
- ارتداء المسمار والبرميل – عندما يزيد معرف البرميل بأكثر من 0.25 مم، تنخفض الإنتاجية ويصبح الذوبان غير متناسق. هذه مشكلة صيانة وليست مشكلة ضبط.
يعد تتبع معدل الخلل بمرور الوقت هو أفضل طريقة لمعرفة متى يتم استبدال الأجزاء. تتمثل القاعدة المحافظة في الصناعة في فحص رأس المسمار والرأس المتقاطع بعد كل 500000 متر من الإنتاج بالنسبة للمهام التي تحتوي على مواد حساسة للرطوبة. بالنسبة لخطوط كابلات الشبكة عالية السرعة، يجب أن تكون فترة الفحص أقصر.
أفضل ممارسات الصيانة والتشغيل للطاردين
إن جهاز الطارد الذي يتلقى صيانة روتينية سوف يحافظ على دقته لسنوات عديدة. الجزء الأكثر إغفالًا هو مناطق التدفئة. إذا لم تقم أبدًا بمعايرة المزدوجات الحرارية، فقد تنحرف درجة حرارة البرميل الفعلية بأكثر من 20 درجة مئوية عن نقطة الضبط. وهذا وحده يفسر نسبة كبيرة من الشكاوى المتعلقة بالجودة.
قم بتعيين جدول أسبوعي للتحقق من حزم الشاشة ولوحة الكسارة. استبدل مجموعة الشاشة عندما يرتفع الضغط التفاضلي عبرها بنسبة تزيد عن 10%. قم بتنظيف القالب والرأس المتقاطع باستخدام فرش الأسلاك النحاسية فقط، وليس الفولاذ أبدًا، لتجنب الخدوش التي تصبح نقاط إيداع. تحقق من قسم التغذية بالسيليكون أو المطاط إذا كنت تستخدم مواد غمد السيليكون؛ تتطلب هذه المركبات منطقة تغذية كريات تبريد لمنع التجسير.
بالنسبة للخط النموذجي، تكون فترات الصيانة الوقائية التالية معقولة:
- يوميًا: افحص مستوى الزيت في علبة التروس وضغط الهواء من أجل التقاط الهواء.
- أسبوعيًا: قم بتنظيف القادوس وفحص فتحة التفريغ بحثًا عن غبار الحبيبات.
- شهريًا: قياس تآكل البرغي والمسمار؛ افحص حزام الكابستان وفرامل القدم.
- ربع سنوي: معايرة جميع أجهزة التحكم في درجة الحرارة ومقياس الليزر.
عندما تكون الآلة جديدة، فإن أول 200 ساعة هي الأكثر أهمية. سجل كل معلمة في البداية وقارنها بالقيم بعد فترة الاستراحة. إذا كان الطارد يتطلب أكثر من 10% من عزم الدوران اللولبي الإضافي للحفاظ على نفس الإنتاجية، فهذا يعني أن شيئًا ما يتآكل بسرعة كبيرة.
الأسئلة المتداولة حول آلات بثق الكابلات
ما هو الفرق بين آلة بثق الكابلات وآلة سحب الأسلاك؟
ماكينة سحب الأسلاك تغير حجم الموصل؛ تضيف آلة بثق الكابلات عزل البوليمر أو الغلاف. آلة البثق لا تغير قطر الموصل. إنه يكسوه فقط.
ما هو أفضل تصميم لولبي لخط بثق الكابلات متعدد المواد؟
لا يوجد تصميم واحد أفضل. يعمل المسمار الحاجز بشكل جيد مع PE وPVC. هناك حاجة إلى برغي أوسع مع نسبة ضغط أعلى لـ LSZH وXLPE. إذا كان يجب عليك تشغيل العديد من المواد، فاختر برغيًا يمثل حلاً وسطًا واقبل إنتاجية أقل قليلاً للمركبات الأكثر صعوبة.
كيف يمكنني حساب معدل الإنتاج لآلة بثق الكابلات؟
الإنتاجية بالكيلو جرام/ساعة تساوي مساحة ميل اللولب مضروبة في سرعة اللولب، وكثافة الذوبان، وكفاءة المضخة. الاختصار العملي هو استخدام اختبار سرعة الخط: تشغيل طول معروف من الكابل، ووزن البوليمر المستخدم، وتقسيمه على الوقت. توفر معظم الشركات المصنعة قدرة نظرية، لكن القدرة الحقيقية غالبًا ما تتراوح بين 70 إلى 90٪ من تلك القيمة بسبب السحب والفجوات الهوائية.
هل يمكن لطارد واحد أن يصنع كلا من العزل والغمد؟
يمكنك استخدام نفس الجهاز مع رأس متقاطع ومسمار مختلف، ولكن هناك مقايضات. لن يؤدي المسمار المصمم لجدار عازل بقطر 1 مم إلى تحسين جدار غمد بقطر 3 مم. غالبًا ما يستغرق وقت التغيير من ساعتين إلى أربع ساعات، لذلك إذا قمت بتشغيل منتجين منفصلين خمس مرات في الأسبوع، فعادةً ما يكون الجهاز المخصص لكل خط أرخص على المدى الطويل.
ما هو الانحراف ولماذا يهم في قذف الكابلات؟
الانحراف هو إزاحة مركز الموصل من مركز العزل. في كابلات البيانات والصوت، يؤدي الانحراف العالي إلى تغيير السعة ويسبب انعكاس الإشارة. الحد العام للتصنيع هو أقل من 3% لكابلات الشبكة وأقل من 1.5% لكابلات بيانات السيارات عالية السرعة. إذا كان انحرافك أعلى من ذلك، فتحقق من مسامير التمركز المتقاطعة ونصائح الدليل.
كم مرة يجب علي استبدال المسمار في الطارد؟
بالنسبة للخط الذي يعمل 8000 ساعة سنويًا بمواد كاشطة مثل PVC، توقع استبدال المسمار كل 3 إلى 5 سنوات. بالنسبة للبوليمرات النظيفة ذات درجة الحرارة العالية، قد تستمر من 8 إلى 10 سنوات. قياس المسمار OD ومعرف البرميل في نفس النقطة؛ عندما يتجاوز الخلوص 0.3 مم، استبدل المسمار أو البرميل.
كيف تؤثر فترة الاسترداد على اختيار الطارد؟
عند مقارنة آلة بثق منخفضة التكلفة بأخرى ذات سعر أعلى، تكون فترة الاسترداد مقياسًا أكثر وضوحًا من سعر الملصق. إن الآلة التي تعمل بشكل أسرع بنسبة 10% قد تسمح لك بإنتاج 500000 متر إضافي سنويًا. إذا كان هامش الربح الخاص بك لكل كيلومتر من الكابل هو 50 دولارًا، فهذا يعني 25000 دولارًا إضافيًا سنويًا. يتم استرداد الاستثمار الإضافي البالغ 50000 دولار خلال عامين.
والأهم من ذلك، أن الآلة الأكثر استقرارًا تقلل من الخردة. لنفترض أنك خسرت 2% من الإنتاج بسبب انحراف الأبعاد على خط رخيص. عند حجم إنتاج يبلغ 1,000,000 متر، أي 20,000 متر من الخردة. وبتكلفة مادية قدرها 0.03 دولار للمتر الواحد، تبلغ قيمة النفايات السنوية 600 دولار. وهذا وحده لا يبدو ضخمًا، ولكن عندما تضيف تكلفة العمالة لإعادة العمل وخطر فقدان العميل بسبب التأخر في التسليم، تصبح التكلفة الإجمالية كبيرة.
استخدم هذه الصيغة البسيطة للمقارنة بين جهازين:
- قيمة الانتاج السنوي - سرعة الخط م/دقيقة × الساعات المتاحة × 60 × عامل الخردة.
- تكلفة الخردة السنوية – نسبة الخردة × تكلفة المواد وعمالة إعادة العمل.
- فترة الاسترداد – فرق السعر ÷ (التوفير من سرعة التوفير من الخردة).
بالنسبة للشركة المصنعة التي تدخل سوق كابلات السيارات أو الشبكات، يجب أن تكون فترة الاسترداد أقل من 18 شهرًا. إذا كان أطول من ذلك، فمن المحتمل أنك تبالغ في الشراء أو أن خط الإنتاج ليس مناسبًا لحجم إنتاجك.
ما يجب التحقق منه عند شراء آلة بثق الكابلات المستعملة أو المجددة
تقوم العديد من المصانع بشراء آلات البثق المستعملة لخفض التكلفة الرأسمالية. الخطأ الأكثر شيوعًا هو قياس المسمار والبرميل بعد فوات الأوان. قبل توقيع العقد، قم بإجراء فحص بسيط في ورشة الآلات: أدخل برغيًا جديدًا في البرميل وشاهد مقدار اللعب الشعاعي الموجود. إن الخلوص الذي يزيد عن 0.3 مم يعني أن الماكينة لن تتحمل العزل الرقيق.
تحقق أيضًا من مسامير التمركز المتقاطعة. إذا تم الاستيلاء عليها، فسيكون من المستحيل تصحيح الانحراف. اطلب سجلات الإنتاج الفعلية لآخر 200 ساعة، وليس فقط إجمالي ساعات التشغيل. غالبًا ما تكون الآلة التي تعمل لمدة 30000 ساعة عند التحميل المنخفض أفضل من تلك التي تعمل لمدة 15000 ساعة عند التحميل الكامل باستخدام مادة PVC الكاشطة.
وأخيرًا، تحقق من توفر قطع الغيار الخاصة بالبراغي والبراميل المحددة. إذا لم يعد المصنع الأصلي يعمل، فقد تتمكن من الحصول على ما يعادله من مورد متخصص، ولكن من الصعب العثور على الأجزاء المساعدة مثل البطانات التوجيهية ذات الرأس المتقاطع. سيكون دعم الآلة ذات الأحجام الصناعية الشائعة أسهل بكثير.
التوصية النهائية لاستثمارك في آلة بثق الكابلات
أفضل آلة بثق الكابلات هي تلك التي تتوافق مع خريطة طريق منتجك لمدة ثلاث سنوات. قم بشراء المواد التي ستقوم بمعالجتها بالفعل، وليس تلك التي تأمل في معالجتها. إذا كنت بحاجة إلى البقاء في حدود ±0.02 مم على سمك الجدار، فاستثمر في مقياس ليزر وكابستان ثابت. إذا كنت بحاجة إلى FEP/PFA بدرجة حرارة عالية، فاشترِ آلة مزودة بمسمار مقاوم للتآكل وتحكم دقيق في المنطقة.
ابدأ التقييم بإدراج أفضل خمسة إنشاءات للكابلات لديك وتفاوتات سمك الجدار الخاصة بها. ثم قم بحساب سرعة الخط المطلوبة من حجم إنتاجك السنوي. وأخيرًا، قارن المواصفات بنافذة التشغيل الفعلية. الآلة التي تعمل بسرعة 300 م/دقيقة ولكن لا يمكنها الاحتفاظ بقطر ±0.03 مم عند 150 م/دقيقة تكون أقل قيمة من الآلة التي تعمل بسرعة 150 م/دقيقة وتحمل ±0.01 مم.
قامت شركة Gemwell ببناء كلا من آلات بثق العزل لـ PVC/PE/PP/PU وآلات بثق الأغماد لـ LSZH/XLPE/TPE/TPU بالإضافة إلى السيليكون. يعتمد الاختيار الصحيح على المواد الخاصة بك وميزانية التسامح الخاصة بك. ولهذا السبب نوصي دائمًا بمناقشة قائمة الكابلات الكاملة مع صانع الماكينة قبل تقديم الطلب، بدلاً من الشراء من الرف.