بريد إلكتروني: alice@gemwellgd.com
 عنوان: رقم 8، طريق يويفنغ، منطقة التكنولوجيا العالية، دونغتاي، جيانغسو، الصين. | رقم 109، طريق تشيلين الشرقي، دانينغ، هومن، دونغقوان، قوانغدونغ، الصين
 عربى
 English
 русский
 日本語
 Español
 عربى
 中文简体



محتوى
- 1 الإجابة المباشرة: ما الذي يجب أن تتوقعه من ماكينة جدل الأسلاك النحاسية ذات المقطع العرضي
- 2 كيف يتم بناء هندسة المقطع العرضي أثناء التجديل
- 3 مقارنة عائلات الماكينات: أي نوع يوفر المقطع العرضي الأضيق
- 4 دور آلة لف زوج الأسلاك في هندسة الكابلات متعددة الأزواج
- 5 عوامل العملية التي تغير المقطع العرضي كل يوم
- 6 فحوصات الجودة في الخط وعيوب المقطع العرضي
- 7 الأتمتة والتحكم PLC وتسجيل البيانات على الخطوط الحديثة
- 8 كيفية اختيار التكوين لخط الإنتاج الخاص بك
- 9 عادات الصيانة التي تحافظ على دقة المقطع العرضي مستقرة
- 10 الأسئلة المتداولة
- 10.1 ما هو مقدار تحمل المقطع العرضي الذي يجب أن تتحمله ماكينة جدل النحاس؟
- 10.2 هل آلة لف زوج الأسلاك هي نفس آلة تجميع الخيوط؟
- 10.3 لماذا يغير الضغط القطر الخارجي للموصل الذي تقطعت به السبل؟
- 10.4 ما الذي يسبب المقطع العرضي البيضاوي بدلاً من الدائري بعد التجديل؟
- 10.5 كم مرة يجب استبدال قوالب التشكيل على خط التجديل؟
- 10.6 لماذا تختلف درجة الالتواء بين الأزواج داخل نفس الكابل متعدد الأزواج؟
الإجابة المباشرة: ما الذي يجب أن تتوقعه من ماكينة جدل الأسلاك النحاسية ذات المقطع العرضي
يتم الحكم أولاً على ماكينة جدل الأسلاك النحاسية ذات المقطع العرضي تكرار الأبعاد ، وليس بالسرعة القصوى. إذا لم يتمكن الجهاز من إعادة إنتاج نفس هندسة المقطع العرضي على بكرة تلو الأخرى، فإن أي زيادة في سرعة الإخراج تصبح مسؤولية. إن تراكم التسامح في موصل مجدول صغير: تغيير قدره 0.1 مم في القطر الخارجي يمكن أن يغير مساحة المقطع العرضي بنسبة 1.5٪ تقريبًا لموصل 1.5 مم²، والذي بدوره يغير مقاومة التيار المستمر والقدرة الاستيعابية الحالية.
من الناحية العملية، يجب أن تتوقع وجود ماكينة جدل جيدة الضبط لتثبيت القطر الخارجي بالداخل ± 0.05 ملم لمعظم تطبيقات أسلاك البناء وكابلات السيارات. هذا هو خط الأساس. يجب على الآلة أيضًا أن تحافظ على طول طبقة ثابت، لأن طول الطبقة يؤثر على زاوية الحلزون والمرونة الميكانيكية للموصل النهائي. عندما تقوم بتقييم آلة، اطلب دليلاً على قابلية التكرار بسرعات مختلفة، وليس فقط عند نقطة محددة واحدة.
يشرح هذا الدليل العوامل التي تتحكم في دقة المقطع العرضي، ويقارن بين أنواع الماكينات الرئيسية، ويوضح لك ما الذي يجب البحث عنه في خط الإنتاج. الهدف هو مساعدتك على تجنب الخطأين المكلفين: شراء آلة لا يمكنها تحمل التسامح، وشراء آلة مفرطة في التحديد للمنتجات التي تقوم بتشغيلها بالفعل.
كيف يتم بناء هندسة المقطع العرضي أثناء التجديل
يأخذ التجديل عدة أسلاك نحاسية مفردة ويضعها في نمط حلزوني حول محور مركزي. تحتوي الحزمة الناتجة على مقطع عرضي ليس دائرة مثالية. يحدد ترتيب الأسلاك وعدد الطبقات ومستوى الضغط مساحة المقطع العرضي الفعلية والغلاف الخارجي للموصل.
هناك ثلاثة مصطلحات هندسية أكثر أهمية من أي مصطلحات أخرى:
- وضع طول هي المسافة المحورية للالتفاف الحلزوني الكامل للسلك حول القلب. يزيد طول الطبقة الأقصر من زاوية الحلزون ويجعل الموصل أكثر مرونة ولكنه يزيد أيضًا من الاحتكاك وخطر تلف السطح.
- نمط الطبقة يصف عدد الأسلاك الموجودة في كل طبقة. بالنسبة للبناء متحد المركز، يكون عدد الأسلاك في الطبقة الواحدة عادةً هو مجموع جميع أسلاك الطبقة السابقة بالإضافة إلى السلك الأساسي. على سبيل المثال، يحتوي الموصل ذو 7 أسلاك على سلك أساسي واحد و6 في الطبقة الأولى.
- الضغط هو تقليل القطر الخارجي عن طريق تمرير الحزمة المجدولة من خلال قالب التشكيل. يزيد الضغط من عامل تعبئة النحاس ولكنه يجعل الموصل أكثر صلابة.
عامل التعبئة هو وسيلة سريعة لمقارنة الإنشاءات. يمتلك الموصل غير المضغوط المكون من 7 أسلاك عامل تعبئة يبلغ حوالي 0.78، في حين أن النسخة المضغوطة يمكن أن تصل إلى 0.92 أو أعلى. والمقايضة هي أن الضغط يزيد من الإجهاد المتبقي في النحاس وغالباً ما يتطلب خطوة تلدين لاحقة.
مقارنة عائلات الماكينات: أي نوع يوفر المقطع العرضي الأضيق
إن عائلة الماكينة التي تختارها لها تأثير مباشر على المقطع العرضي الذي يمكنك تحقيقه. يحتوي كل نوع على ملف تعريف شد وآلية دوران ونطاق سرعة مختلف. يقدم الجدول أدناه مقارنة سريعة بين العائلات الأربع الرئيسية المستخدمة في جدل النحاس.
| نوع الآلة | نطاق السرعة النموذجي | التحكم في المقطع العرضي | أفضل تطبيق مناسب |
|---|---|---|---|
| آلة التجميع | 5000-8000 دورة في الدقيقة | جيد للأسلاك الدقيقة، لكن القطر يمكن أن يختلف باختلاف التوتر. | سلك UL، أسلاك مرنة دقيقة |
| تقطعت بهم السبل إطار جامدة | 200-600 دورة في الدقيقة | استقرار الأبعاد ممتاز، ولكن بطيء. | كابلات الكهرباء الكبيرة |
| التجديل الأنبوبي | 1500-4000 دورة في الدقيقة | تحكم معتدل، جيد لأحجام الأسلاك المتوسطة. | الحبال المرنة، كابلات التحكم |
| تقطعت بهم السبل الكواكب | 100-500 دورة في الدقيقة | دقيق للغاية، خاصة بالنسبة للكابلات الخاصة. | الفضاء الجوي، وكابلات البيانات المتطورة |
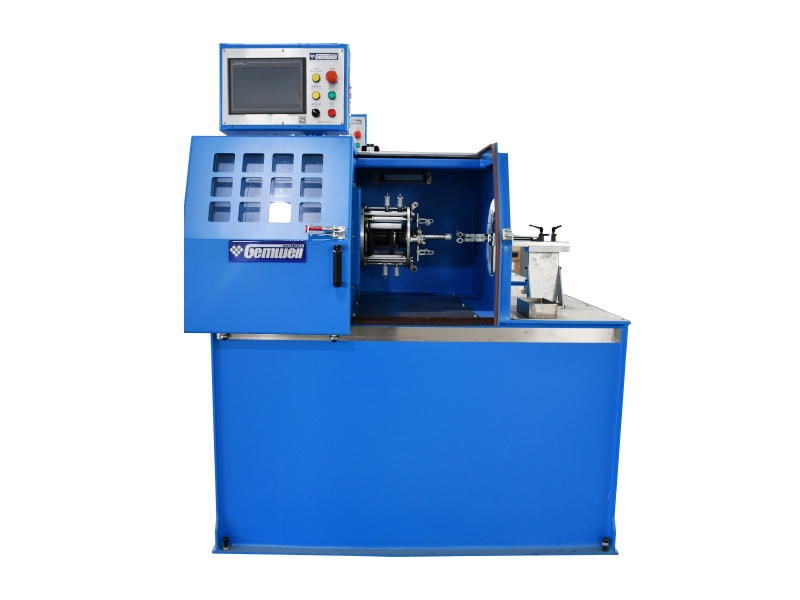
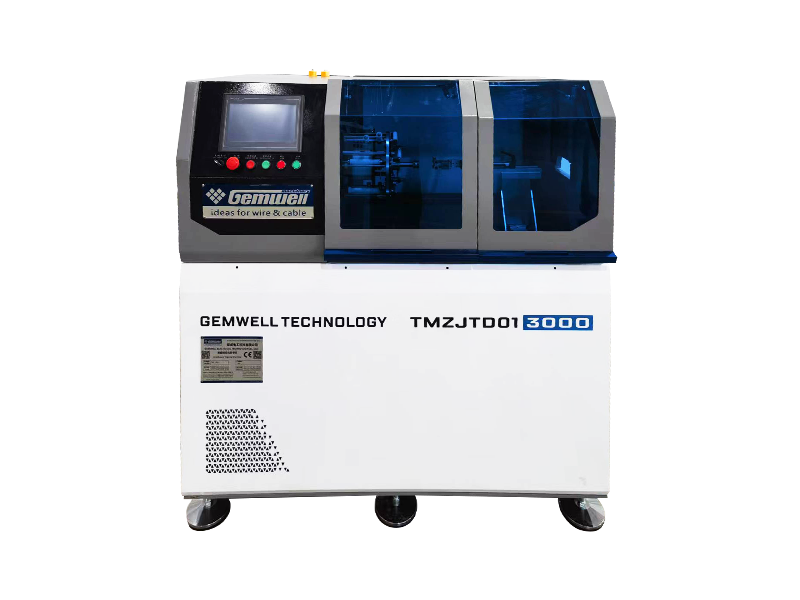
بالنسبة للموصلات النحاسية متوسطة الحجم وتصنيع الكابلات العامة، توفر عائلة الملتوية المفردة الكابولية أرضية وسطية عملية. تحافظ هذه الآلات على مسار شد مستقر خلال دورة اللف بأكملها، وهو المفتاح للحفاظ على مقطع عرضي قابل للتكرار. أحد الأمثلة هو أ آلة اللف المفردة ذات السرعة التفاضلية من النوع الكابولي بدون بكرة السحب ، مصمم للتخلص من اختلاف القطر الناتج عن تحولات التوتر على جانب السحب.
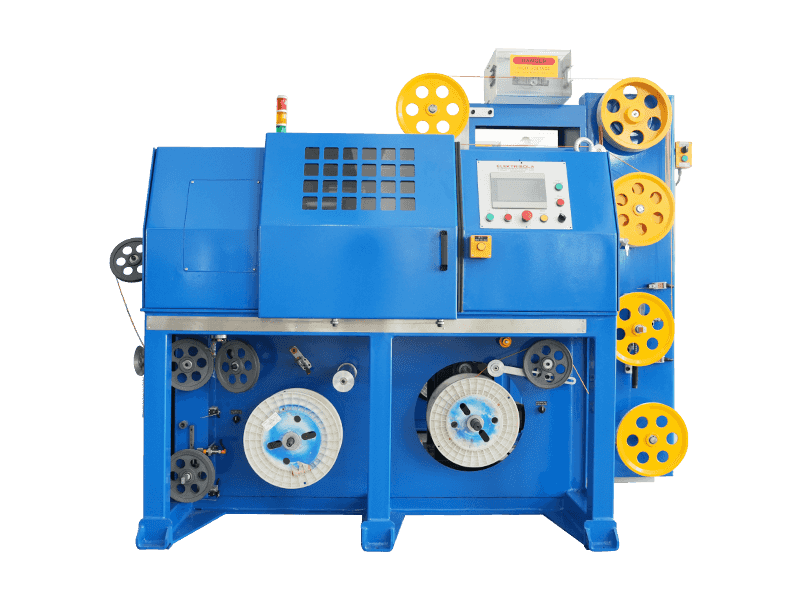
 آلة اللف المفردة الكابولية ذات السرعة التفاضلية بدون بكرة الكابستان تحافظ هذه الآلة على توتر ثابت من خلال ناقل الحركة التفاضلي، مما يمنع تحولات التوتر من جانب السحب. إنه مثالي للموصلات النحاسية متوسطة الحجم حيث تكون هندسة المقطع العرضي القابلة للتكرار أمرًا بالغ الأهمية. عرض المنتج →
دور آلة لف زوج الأسلاك في هندسة الكابلات متعددة الأزواج
غالبًا ما يتم الخلط بين ماكينة جدل الأسلاك النحاسية وآلة تقطيع الأسلاك النحاسية آلة التواء زوج الأسلاك . إنهم ليسوا نفس الشيء. آلة الجدل تصنع الموصل الواحد من عدة أسلاك. تأخذ آلة لف زوج الأسلاك موصلين مجدولين بالفعل وتلفهما إلى زوج مع الحفاظ على هندسة محكمة وموحدة.
عندما تقوم ببناء كابلات الشبكة أو كابلات إيثرنت الصناعية، فإن المقطع العرضي للزوج مهم بالنسبة للمقاومة وخسارة العودة. يؤثر طول اللف الزوجي ودرجة التوتر على كل موصل بشكل مباشر على المسافة بين الموصلين، مما يؤدي بدوره إلى تغيير سعة وممانعة الكابل. يمكن أن يؤدي الانحراف البسيط في المقطع العرضي للزوج إلى دفع الكابل خارج النطاق المحدد.
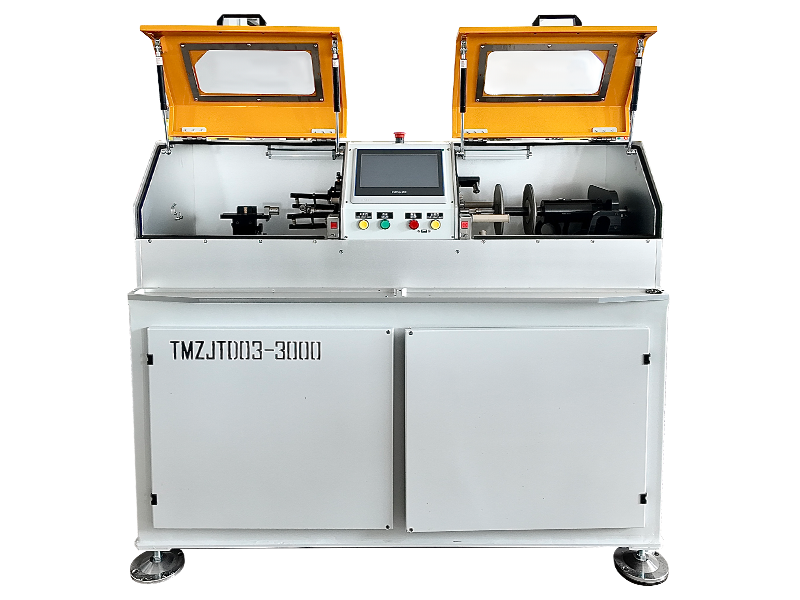
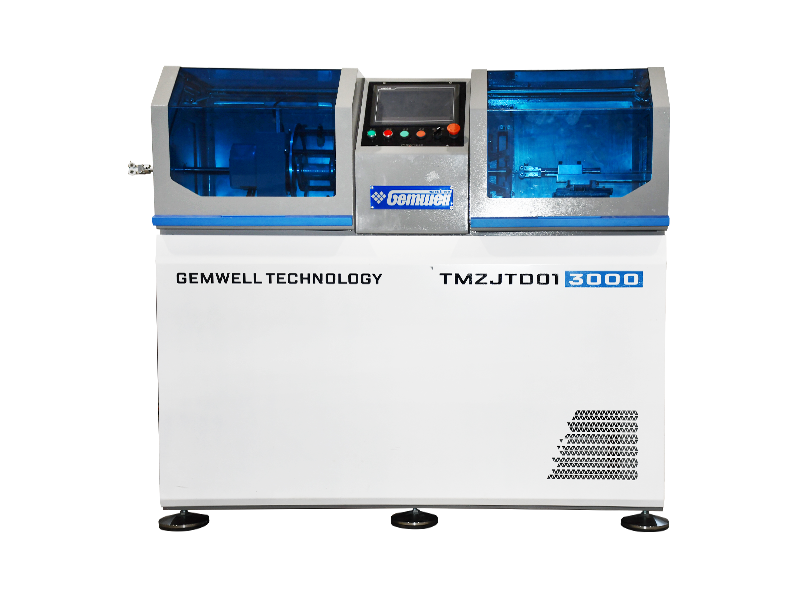
في خط كابل Ethernet حيث يجب أن تتعامل خطوة التواء الزوج مع أربعة أزواج في وقت واحد مع خطوة ثابتة، فإن آلة اللف الثلاثية المتكاملة لكابل الشبكة هو الحل الذي يجمع عمليات اللف المتعددة في جهاز واحد. إنها ليست مثل آلة جدل النحاس، ولكنها تشترك في نفس الطلب على هندسة المقطع العرضي الدقيقة عبر البناء متعدد الأزواج بالكامل.
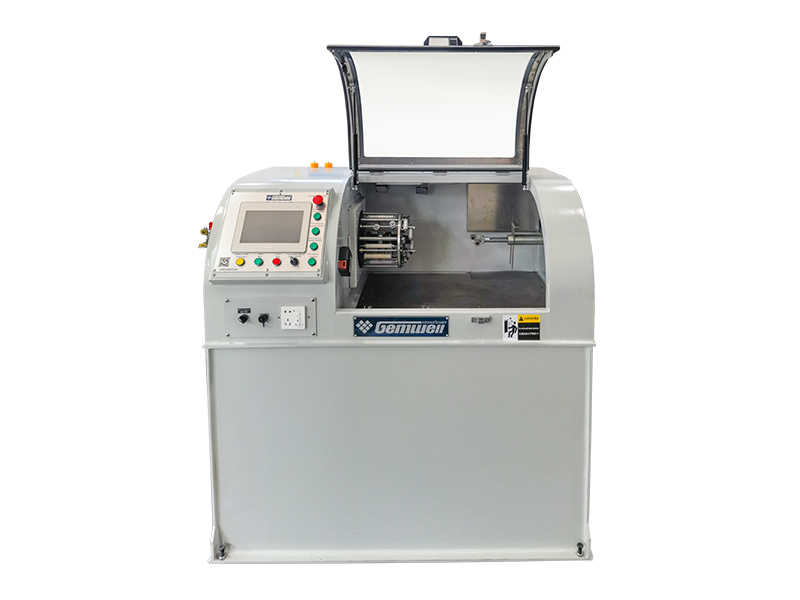
آلة اللف الثلاثية المتكاملة لكابلات الشبكة تقوم هذه الآلة بدمج اللف الفردي والخلفي والزوجي في وحدة واحدة، مما يضمن اتساقًا دقيقًا للكابلات متعددة الأزواج. إنها مناسبة لمعالجة الأسلاك الأساسية لشبكة CAT5/CAT5E/CAT6. عرض المنتج → عوامل العملية التي تغير المقطع العرضي كل يوم
الآلة نفسها ليست سوى نصف القصة. يجب أن يكون السلك النحاسي الذي يدخل إلى الجديلة متسقًا في قطره وصلابته الميكانيكية وحالة سطحه. العوامل الأكثر إغفالًا في الإنتاج اليومي هي:
- درجة النحاس — النحاس الخالي من الأكسجين والنحاس ETP (الطبقة الصلبة كهربائيا) لهما خصائص ميكانيكية مختلفة. يمكن أن يؤدي التغيير في مصدر النحاس إلى تغيير كيفية ضغط الأسلاك أثناء التجديل وتغيير القطر الخارجي النهائي بمقدار 0.02-0.05 ملم.
- الرسم والتليين - يجب أن تكون الأسلاك ملدنة إلى استطالة ثابتة. إذا تم تقوية النحاس جزئيًا من مرحلة الرسم، فلن يتدفق بشكل موحد إلى الحزمة المجدولة، وسيتطور المقطع العرضي إلى شكل بيضاوي.
- السيطرة على التوتر - يجب أن يكون التوتر على كل سلك على حدة متوازنا. التوتر غير المتساوي في بناء مكون من 7 أسلاك يمكن أن يجعل الأسلاك الخارجية ترتفع أعلى من غيرها، مما ينتج عنه مقطع عرضي بيضاوي الشكل.
- تشكيل حالة يموت - سوف ينتج القالب البالي موصلًا مضغوطًا غير متحد المركز. مع مرور الوقت، ينمو قطر القالب، وتنخفض نسبة الضغط. يجب قياس القالب كل 500 ساعة تشغيل واستبداله عندما يزيد القطر بأكثر من 0.01 مم.
مثال عملي من مصنع كابلات يصنع موصلًا مرنًا بقطر 0.75 مم²: عندما تم تآكل قالب التشكيل بمقدار 0.02 مم، انخفضت مساحة المقطع العرضي المقاسة بحوالي 2.3%، وزادت مقاومة التيار المستمر بنسبة 2%. وهذا وحده يكفي لفشل كابل مقبول من الناحية التجميلية.
فحوصات الجودة في الخط وعيوب المقطع العرضي
لا يمكنك فحص طريقك إلى مقطع عرضي جيد. يجب عليك بنائه ومراقبته في الوقت الفعلي. تستخدم الخطوط الحديثة مقاييس قطر الليزر، ومعدات قياس السعة، والكاميرات عالية السرعة. يسرد الجدول أدناه العيوب الأكثر شيوعًا وأسبابها الجذرية والإجراءات التصحيحية التي يجب على المشغلين اتخاذها.
| عيب | السبب الجذري | الإجراء التصحيحي |
|---|---|---|
| المقطع العرضي البيضاوي | توتر سلكي غير متساوٍ أو قالب تشكيل متآكل | معايرة التوتر على كل مسار الأسلاك؛ قياس واستبدال يموت |
| رخاوة في الطبقة الخارجية | التوتر الخلفي غير كاف على الأسلاك الخارجية | زيادة التوتر في بكرات مردود السلك الخارجي |
| الانجراف القطر على بكرة | تغيير التوتر مع انخفاض قطر بكرة المردود | استخدم نظام تعويض التوتر |
| خدوش سطحية | أسطح التلامس الخشنة على القوس أو بكرة التوجيه | تلميع أو استبدال الأسطح الملامسة؛ فحص حالة تحمل |
الأتمتة والتحكم PLC وتسجيل البيانات على الخطوط الحديثة
لا ينبغي أن تكون الآلات الحديثة لتجديل الأسلاك النحاسية ذات المقطع العرضي عبارة عن صناديق ذات حلقة مغلقة. يوفر الخط الجيد للمشغل رؤية حية للمعلمات الهامة التي تؤثر على المقطع العرضي: الشد لكل سلك، وطول الوضع الفعلي، وضغط قالب التشكيل، وسرعة الخط. يتيح لك جهاز PLC المزود بواجهة HMI واضحة تخزين الوصفات لكل منتج واسترجاعها في ثوانٍ.
تسجيل البيانات ليس فقط لاستكشاف الأخطاء وإصلاحها. إنها أداة الإدارة. إذا قام الجهاز بتسجيل قياس المقطع العرضي لكل 10 أمتار من الأسلاك، فيمكنك تتبع الاتجاهات والتنبؤ بالوقت الذي يكون فيه القالب على وشك الانجراف. يمنع هذا النهج الاستباقي هدر مجموعة كبيرة من الكابلات.
في نظام يجمع بين عدة خطوات ملتوية، مثل آلة اللف الثلاثية المتكاملة لكابل الشبكة ، تصبح الأتمتة هي الطريقة العملية الوحيدة للحفاظ على مزامنة جميع الأقسام. بدون تعويض التوتر التلقائي، يؤدي التغيير في قسم واحد إلى سحب الكابل بأكمله بعيدًا عن الهدف.
آلة اللف الثلاثية المتكاملة لكابلات الشبكة تقوم هذه الآلة بدمج اللف الفردي والخلفي والزوجي في وحدة واحدة، مما يضمن اتساقًا دقيقًا للكابلات متعددة الأزواج. إنها مناسبة لمعالجة الأسلاك الأساسية لشبكة CAT5/CAT5E/CAT6. عرض المنتج → كيفية اختيار التكوين لخط الإنتاج الخاص بك
إن اختيار ماكينة جدل الأسلاك النحاسية ذات المقطع العرضي هو قرار يجب أن يعتمد على المنتجات التي تقوم بتشغيلها الآن والمنتجات التي تخطط لتشغيلها في السنوات الثلاث القادمة. تلخص القائمة المرجعية التالية الأسئلة الأساسية التي يجب طرحها قبل الشراء.
- ما هو أصغر وأكبر حجم موصل تحتاج إلى حبلا؟ نطاق أقطار الأسلاك التي يمكن للآلة التعامل معها يحدد ما إذا كنت بحاجة إلى آلة التجميع، أو آلة تجديل الإطار الصلب، أو آلة اللف المفردة الكابولية.
- ما هو أسوأ احتمال للتسامح مع الطول الذي يتوقعه عملاؤك؟ بالنسبة لكابلات السيارات، يعد التسامح بنسبة ± 5٪ على طول الوضع أمرًا شائعًا. بالنسبة لكابلات البيانات، يمكن أن يكون التسامح أكثر إحكامًا.
- هل تحتاج إلى الدمك في نفس الخط أم أن الدمك خطوة منفصلة؟ إذا كنت تخطط للضغط، فيجب أن تكون الماكينة قادرة على استيعاب قالب التشكيل والحفاظ على التوتر الخلفي المرتبط به.
- ما هو تردد التحول المتوقع لديك؟ إذا قمت بتشغيل العديد من أحجام الموصلات المختلفة، فإن الآلة التي تحتوي على رأس قالب سريع التغيير ونظام طول قابل للتعديل ستوفر ساعات في كل نوبة عمل.
- ما مستوى دعم ما بعد البيع المتوفر محليًا؟ الآلة التي يصعب صيانتها هي تكلفة متكررة. اسأل عن توفر قطع الغيار وإجراءات الصيانة الموثقة.
عادات الصيانة التي تحافظ على دقة المقطع العرضي مستقرة
الآلة التي تتحمل التسامح في اليوم الأول لن تحملها في اليوم الألف إلا إذا حافظت عليها. ثلاث عادات صيانة لها التأثير الأكبر على جودة المقطع العرضي:
- التنظيف اليومي للقوس وبكرات التوجيه. يتراكم الغبار النحاسي وبقايا مواد التشحيم على هذه الأسطح ويسبب خدوشًا صغيرة. إن المسح لمدة عشر دقائق لكل وردية هو تأمين رخيص.
- فحص أسبوعي لمعايرة التوتر. يجب أن يتطابق التوتر على كل مسار سلكي مع القيمة المرجعية. إن انحراف التوتر بنسبة 3-5% يمكن أن يغير المقطع العرضي بشكل واضح.
- التفتيش الشهري لتشكيل يموت. قم بقياس فتحة القالب باستخدام مقياس دبوس معاير. إذا زاد حجم الفتحة عن 0.01 مم، فيجب استبدال القالب.
للحصول على فهم أعمق لكيفية تفاعل السرعة والتوتر وطول الوضع، يمكنك مراجعة الخصائص التقنية لآلات التجديل عالية السرعة في قسم أخبار شركتنا. تشرح المقالة كيفية تأثير هذه المعلمات على الشكل الهندسي النهائي وتقدم توصيات عملية للمشغلين.
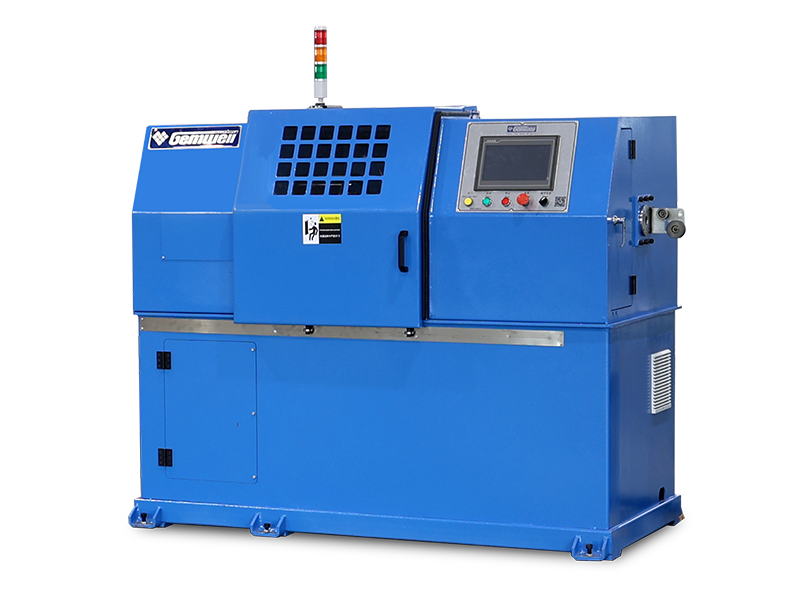
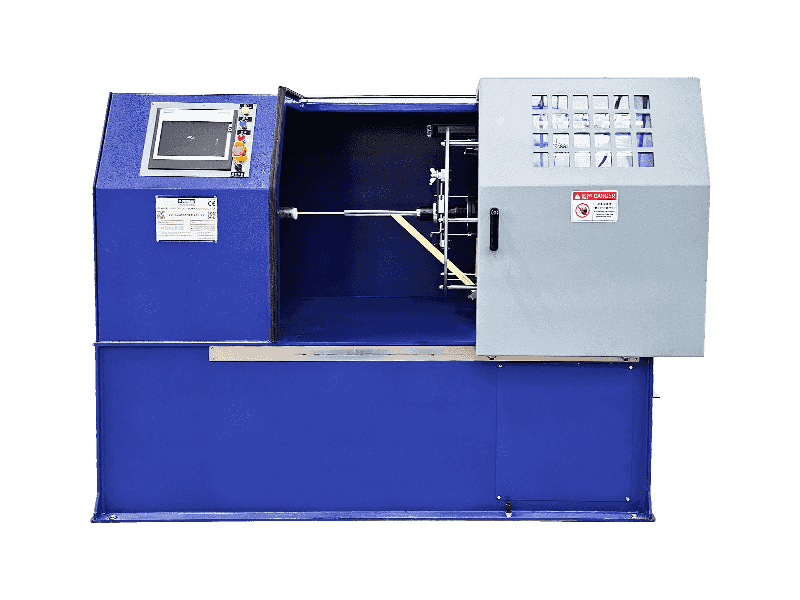
نوع آخر من الماكينات يقلل من عبء الصيانة وهو آلة اللف المفردة الكابولية خفيفة الوزن ذات القطعة الواحدة مع بكرة الرصاص الخارجية وامتصاص الطاقة . يلغي هذا التصميم الحاجة إلى بكرة سحب منفصلة، مما يزيل مصدرًا كبيرًا لتباين التوتر ويبسط عملية الصيانة.
آلة اللف المفردة الكابولية المدمجة خفيفة الوزن مع كابستان خارجي يدمج هذا التصميم خفيف الوزن الكابولي والكابستان الخارجي، مما يعمل على تبسيط عملية الصيانة وتقليل تباين التوتر. إنها مناسبة تمامًا لإنتاج الكابلات ذات الأغراض العامة التي تتطلب هندسة موصلات مستقرة. عرض المنتج → الأسئلة المتداولة
ما هو مقدار تحمل المقطع العرضي الذي يجب أن تتحمله ماكينة جدل النحاس؟
بالنسبة لمعظم كابلات الأغراض العامة، يجب أن يكون تسامح القطر الخارجي ±0.05 مم عند قياس الموصل في نفس الموضع على طول البكرة. بالنسبة للأسلاك الدقيقة جدًا، مثل الخيوط مقاس 0.2 مم في الكابلات عالية المرونة، يكون التسامح الذي يبلغ ± 0.03 مم أكثر واقعية ويتطلب ماكينة ذات شد مستقر للغاية.
هل آلة لف زوج الأسلاك هي نفس آلة تجميع الخيوط؟
لا، فآلة لف زوج الأسلاك تقوم بلف موصلين تم تشكيلهما بالفعل معًا في زوج. تأخذ آلة تجميع الجدائل العديد من الأسلاك الفردية وتصنع موصلًا واحدًا. الجهازان في مراحل مختلفة من عملية تصنيع الكابلات.
لماذا يغير الضغط القطر الخارجي للموصل الذي تقطعت به السبل؟
يدفع الضغط الأسلاك الفردية إلى بعضها البعض ويملأ الفجوات بينها. يؤدي هذا إلى تقليل قطر المغلف لنفس المقطع العرضي النحاسي. على سبيل المثال، قد يبلغ قطر الموصل المكون من 7 أسلاك بمساحة نحاسية تبلغ 1.5 مم² 1.68 مم قبل الضغط و1.55 مم بعد الضغط.
ما الذي يسبب المقطع العرضي البيضاوي بدلاً من الدائري بعد التجديل؟
السبب الأكثر شيوعًا هو التوتر غير المتكافئ على الأسلاك الفردية. إذا كان شد السلك يختلف من بكرة إلى أخرى، فستكون بعض الأسلاك أعلى من غيرها. سوف يمر الكابل بعد ذلك عبر قالب التشكيل بطريقة بعيدة عن المركز، مما يخلق شكلًا بيضاويًا. السبب الثاني هو قالب تشكيل مهترئ بفتحة غير مستديرة.
كم مرة يجب استبدال قوالب التشكيل على خط التجديل؟
لا توجد إجابة واحدة، ولكن القاعدة العملية هي قياس فتحة القالب كل 500 ساعة تشغيل. إذا زاد حجم الفتحة عن 0.01 مم، فاستبدل القالب. بالنسبة للخط الذي يعمل على مدار الساعة طوال أيام الأسبوع، قد يعني ذلك كل 4 إلى 8 أسابيع اعتمادًا على صلابة السلك وسرعته.
لماذا تختلف درجة الالتواء بين الأزواج داخل نفس الكابل متعدد الأزواج؟
يتم استخدام نغمات ملتوية مختلفة عمدًا لتقليل التداخل بين الأزواج. في كابلات Ethernet، غالبًا ما يكون للأزواج الأربعة أربعة أطوال مختلفة. يجب أن تكون الآلة التي تنتج هذه الكابلات قادرة على ضبط كل زوج بشكل مستقل والحفاظ على ثبات درجة الصوت طوال الطول.